 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Pelletbaseret 3D-printning: Sådan optimeres ekstrusionsstrømmen
Pelletpel 3D-printing bliver en stadig mere populær løsning til storstilet produktion ved at tilføje lag af materialer via 3D-printning. I modsætning til almindelig 3D-printning, der bygger på filamenter, bruger pelletsextrusionsprintere plastgranulater som materiale, hvilket giver større materialefleksibilitet, reducerer materialeomkostningerne og øger mængden af ekstrudering betydeligt.
For at sikre en konstant materialeekstrudering er det dog nødvendigt at opnå god printkvalitet. Variationer i materialeforsyningen kan medføre ujævne laghøjder, dårlig overfladekvalitet, svag lag-til-lag-adhæsion og forkerte dimensioner.
Hvordan kan en producent sikre sig en konstant materialestrøm fra pelletbaseret 3D-printning? Her er fem hovedpunkter, som producenten skal være opmærksom på.
1. Indstil den rigtige ekstrusionstemperatur
Temperatur er en af de vigtigste faktorer, der påvirker præstationen ved pelletekstrusion. Hvis temperaturen er for lav, kan plastpellets muligvis ikke smelte fuldstændigt, hvilket medfører for stor ekstrusionsmodstand og uregelmæssig materialestrøm. Omvendt kan for meget varme føre til materialeforringelse og påvirke kvaliteten af det færdige emne.
Forskellige materialer kræver forskellige behandlingstemperaturer. PLA, ABS, PETG og andre tekniske plasttyper skal behandles i henhold til deres specifikke materialeegenskaber.
For bedre resultater brug den anbefalede temperaturområde som udgangspunkt og foretag gradvise justeringer baseret på den faktiske ekstrusionspræstation.
2. Optimer skruhastigheden
I en kugle 3d-printer Skruen eller ekstruderen regulerer den hastighed, hvormed plastpelletserne transporteres, smeltes og presses gennem dyset.
En lav skruhastighed kan betyde, at materialeudgangen er mindre end trykhastigheden kræver. Hvis du omvendt bruger en høj skruhastighed, har materialet muligvis ikke tilstrækkelig tid til fuldstændig smeltning, hvilket potentielt kan føre til ujævn ekstrusion eller for højt tryk.
At finde den rigtige balance er kernen i spillet. Det handler altså om, at skruhastigheden matcher dysebevægelseshastigheden. Synkroniseret parameterstyring er din bedste strategi for at sikre en stabil ekstrusionsrate under trykprocessen.
3. Vedligehold konstant materietilførsel
Stabil pellettilførsel er afgørende for kontinuerlig ekstrusion. Uregelmæssig pelletstørrelse, fugt, forurening eller inkonsekvent tilførsel kan afbryde materialeforsyningen og forårsage svingninger i ekstrusionsstrømmen.
For at undgå disse problemer:
Brug rene, ensartede plastpellets.
Tør materiale, der er følsomt over for fugt, i henhold til producentens anbefalinger.
Hold tilførselssystemet frit for tilstopninger.
Tjek beholderen og materialeforsyningen under lange printopgaver.
Et pålideligt tilførselssystem hjælper med at sikre, at ekstruderens modtager en konstant forsyning af råmaterialer.
4. Tilpas ekstrusionshastigheden til printehastigheden
Et typisk problem ved pellet-3D-printing er justeringen af mængden materiale, der produceres, i forhold til printehovedets bevægelseshastighed.
Når strømmen overstiger den nødvendige mængde, opstår overekstrusion, hvilket resulterer i en stor mængde overskydende materiale og et ujævnt færdigprodukt. Hvis strømmen derimod er for lille, opstår der tomrum mellem de udskrevne linjer, og lagene vil ikke binde sig ordentligt.
Justeringen af dysestørrelse, laghøjde, linjebredde, skruehastighed og printehastighed i fællesskab fører til de bedste resultater ved pellet-3D-printing.
Ved udskrivning af store dele på en 3D-printer , er en god tommelfingerregel at holde printehastigheden rimeligt konstant for at undgå pludselige ændringer i materialstrømmen.
5. Overvåg og kalibrer ekstrusionssystemet
Almindelig kalibrering hjælper med at opretholde stabil ekstrusionspræstation over tid. Før man påbegynder et stort printprojekt, er det nyttigt at udføre en ekstrusionstest og måle den faktiske materialeudgang ved forskellige skruhastigheder.
Operatører bør også overvåge nøgleparametre, herunder:
Ekstrusionstemperatur og temperaturstabilitet
Omdrejninger per minut for skrue
Materialeudgangshastighed
Motorbelastning og ekstrusionstryk, hvor tilgængeligt
Dysestatus og konsistens i materialestrømmen
Ved at registrere og sammenligne disse parametre kan operatører identificere potentielle problemer tidligt og justere printindstillingerne mere præcist.
Konklusion
Optimering af ekstrusionsstrømmen er afgørende for at opnå pålidelige resultater ved pelletbaseret 3D-printning. Temperaturkontrol, skruhastighed, materietilførsel, printhastighed og regelmæssig kalibrering spiller alle vigtige roller i ekstrusionsprocessen.
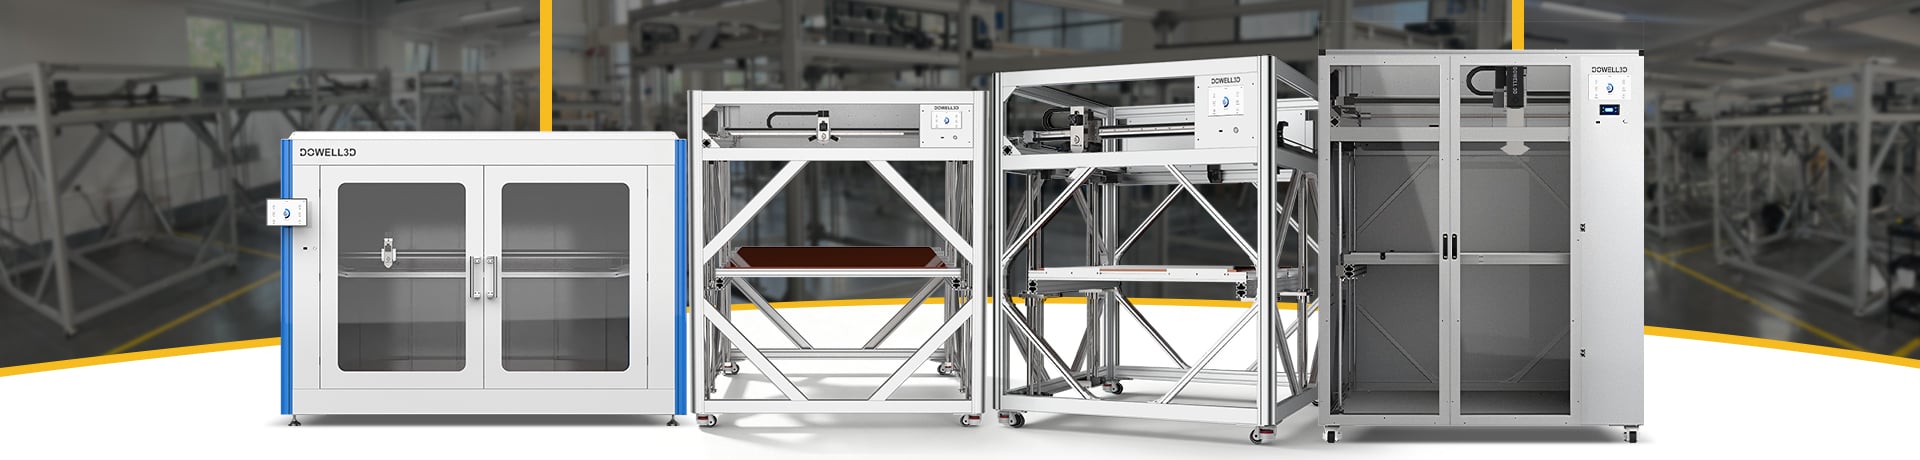
For producenter, der bruger industrielle FGF 3D-printere , et veludformet pelletsudtrækssystem kan forbedre materialeudnyttelsen, øge produktionseffektiviteten og understøtte udskrivning af store og komplekse dele.
Målet er ikke blot at opnå en højere udtrækningshastighed, men at opretholde en stabil og konstant materialestrøm gennem hele udskrivningsprocessen.