 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Impresión 3D con gránulos: cómo optimizar el flujo de extrusión
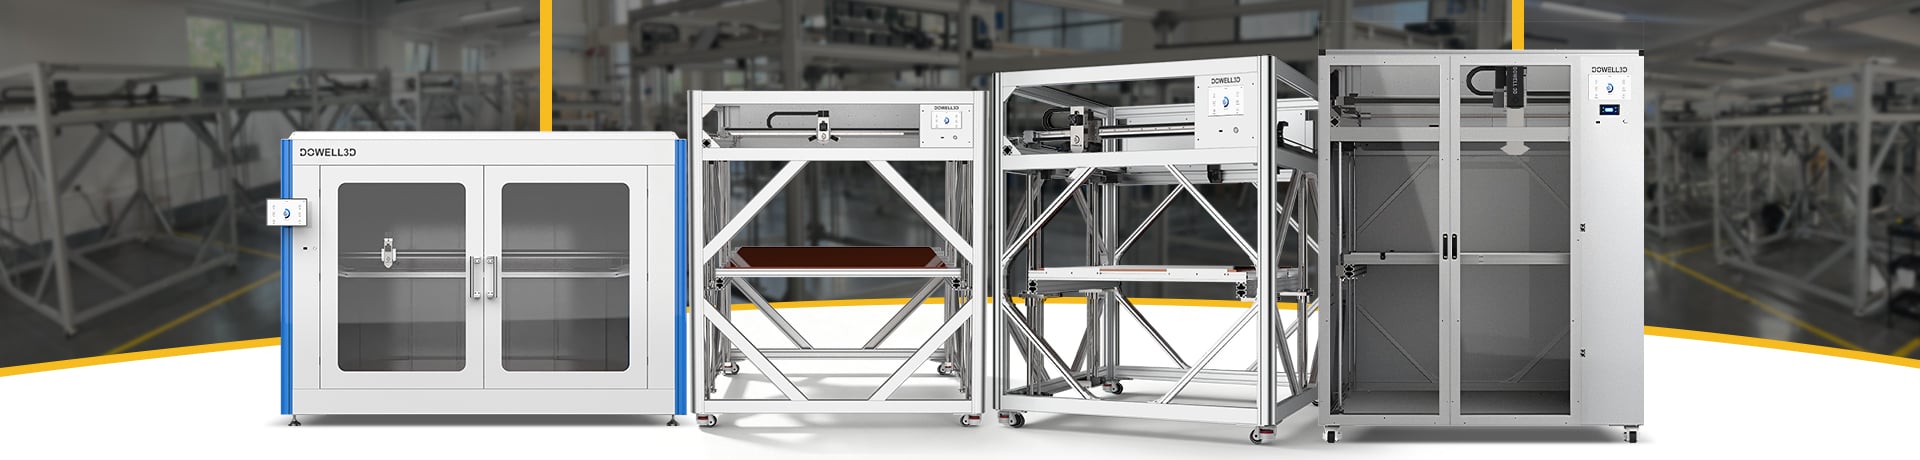
Impresión 3D con pellets se está convirtiendo en una solución cada vez más popular para la fabricación a gran escala mediante la adición de capas de materiales mediante impresión 3D. A diferencia de la impresión 3D convencional, que se basa en filamentos, las impresoras de extrusión por gránulos utilizan gránulos plásticos como material, lo que ofrece mayor flexibilidad de material, reduce los costos de los materiales y permite una tasa de extrusión significativamente mayor.
Sin embargo, para mantener una extrusión constante del material, es necesario garantizar una buena calidad de impresión. Una variación en la alimentación del material puede provocar capas de altura irregular, un aspecto superficial deficiente, una adherencia débil entre capas y desviaciones dimensionales.
Ahora bien, ¿cómo puede un fabricante asegurar un flujo constante de material en la impresión 3D por gránulos? A continuación se presentan cinco puntos clave que debe tener en cuenta.
1. Establecer la temperatura de extrusión adecuada
La temperatura es uno de los factores más importantes que afectan el rendimiento de la extrusión de gránulos. Si la temperatura es demasiado baja, los gránulos plásticos podrían no fundirse completamente, lo que provocaría una resistencia excesiva a la extrusión y un flujo de material inconsistente. Por otro lado, un calor excesivo podría causar la degradación del material y afectar la calidad final de la pieza.
Distintos materiales requieren temperaturas de procesamiento diferentes. Los plásticos de ingeniería como el PLA, el ABS y el PETG deben procesarse según sus propiedades materiales específicas.
Para obtener mejores resultados, utilice el rango de temperatura recomendado como punto de partida y realice ajustes graduales según el rendimiento real de la extrusión.
2. Optimice la velocidad del husillo
En una impresora 3D de pellets El husillo o extrusor regula la velocidad a la que se transportan, funden y expulsan los gránulos plásticos a través de la boquilla.
Una velocidad baja del tornillo puede significar que la salida de material es menor que la exigida por la velocidad de impresión. Cuando se aumenta la velocidad del tornillo, el material puede no disponer de tiempo suficiente para fundirse completamente, lo que podría provocar una extrusión irregular o una presión excesiva.
Lograr el equilibrio adecuado es la clave del proceso. Todo se reduce a igualar la velocidad del tornillo con la velocidad de movimiento de la boquilla. La gestión sincronizada de parámetros será su mejor opción para garantizar que la velocidad de extrusión permanezca constante durante el proceso de impresión.
3. Mantener una alimentación constante de material
Una alimentación estable de gránulos es esencial para una extrusión continua. Un tamaño irregular de los gránulos, humedad, contaminación o una alimentación inconsistente pueden interrumpir el suministro de material y causar fluctuaciones en el caudal de extrusión.
Para evitar estos problemas:
Utilice gránulos plásticos limpios y uniformes.
Seque los materiales sensibles a la humedad según las recomendaciones del fabricante.
Mantenga el sistema de alimentación libre de obstrucciones.
Revise la tolva y el suministro de material durante trabajos de impresión prolongados.
Un sistema de alimentación fiable ayuda a garantizar que la extrusora reciba un suministro constante de materias primas.
4. Ajustar el caudal de extrusión con la velocidad de impresión
Un problema habitual en la impresión 3D con gránulos consiste en ajustar la cantidad de material que se produce frente a la velocidad de desplazamiento del cabezal de impresión.
Cuando el caudal supera la cantidad necesaria, se produce una sobrextrusión, lo que da lugar a un exceso considerable de material y un producto terminado irregular. Por otro lado, si el caudal es insuficiente, aparecerán huecos entre las líneas impresas y las capas no se adherirán correctamente.
El ajuste conjunto del tamaño de la boquilla, la altura de capa, el ancho de línea, la velocidad del tornillo y la velocidad de impresión dará los mejores resultados en la impresión 3D con gránulos.
Al imprimir piezas grandes en una impresora 3D , una buena regla es mantener la velocidad de impresión razonablemente constante para evitar cambios bruscos en el caudal de material.
5. Supervisar y calibrar el sistema de extrusión
La calibración regular ayuda a mantener un rendimiento estable de la extrusión con el tiempo. Antes de iniciar un proyecto de impresión grande, es útil realizar una prueba de extrusión y medir la salida real de material a distintas velocidades de tornillo.
Los operadores también deben supervisar parámetros clave, entre ellos:
Temperatura de extrusión y estabilidad térmica
Velocidad de rotación del tornillo
Tasa de salida de material
Carga del motor y presión de extrusión, cuando esté disponible
Estado de la boquilla y consistencia del flujo de material
Al registrar y comparar estos parámetros, los operadores pueden identificar posibles problemas de forma temprana y ajustar los parámetros de impresión con mayor precisión.
Conclusión
Optimizar el flujo de extrusión es fundamental para lograr resultados fiables en la impresión 3D por gránulos. El control de temperatura, la velocidad del tornillo, la alimentación de material, la velocidad de impresión y la calibración periódica desempeñan todos un papel importante en el proceso de extrusión.
Para los fabricantes que utilizan impresoras 3D industriales FGF , un sistema bien diseñado de extrusión de gránulos puede mejorar la utilización del material, aumentar la eficiencia de producción y permitir la impresión de piezas grandes y complejas.
El objetivo no es simplemente lograr una mayor velocidad de extrusión, sino mantener un flujo de material estable y constante durante todo el proceso de impresión.