 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Pencetakan 3D Butiran: Cara Mengoptimalkan Aliran Ekstrusi
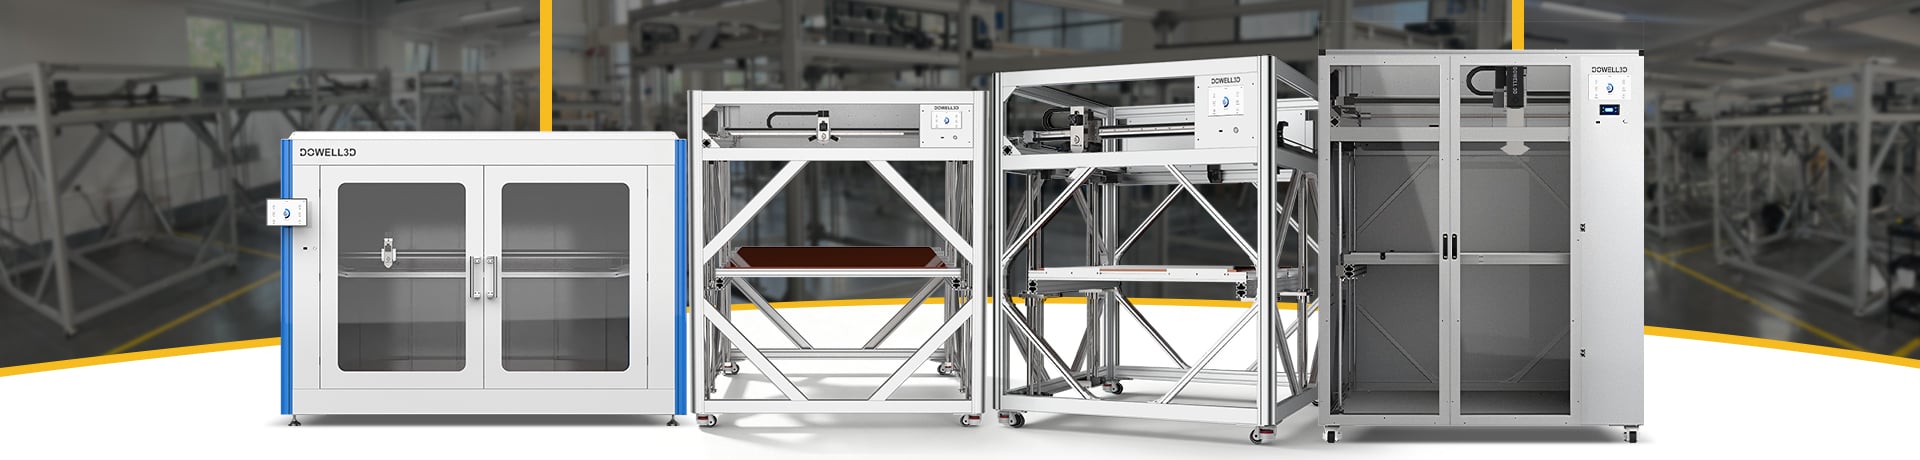
Pencetakan 3D pelet menjadi solusi yang semakin populer untuk manufaktur skala besar dengan menambahkan lapisan-lapisan material melalui pencetakan 3D. Berbeda dengan pencetakan 3D biasa yang berbasis filament, printer ekstrusi pelet menggunakan butiran plastik sebagai bahan baku, sehingga memberikan fleksibilitas material yang lebih tinggi, mengurangi biaya bahan, dan laju ekstrusi yang jauh lebih besar.
Namun, agar material terus diekstrusi secara konsisten, Anda harus memastikan kualitas cetak yang baik. Variasi dalam pengiriman material dapat menyebabkan ketebalan lapisan tidak merata, tampilan permukaan buruk, daya rekat antarlapisan lemah, serta dimensi hasil cetak tidak akurat.
Lalu, bagaimana seorang produsen dapat memastikan aliran material yang konsisten dari pencetakan 3D berbasis pelet? Berikut lima poin utama yang harus diperhatikan.
1. Atur Suhu Ekstrusi yang Tepat
Suhu merupakan salah satu faktor paling penting yang memengaruhi kinerja ekstrusi pelet. Jika suhu terlalu rendah, pelet plastik mungkin tidak meleleh sepenuhnya, menyebabkan hambatan ekstrusi berlebihan dan aliran material yang tidak konsisten. Di sisi lain, panas berlebih dapat menyebabkan degradasi material dan memengaruhi kualitas akhir komponen.
Bahan yang berbeda memerlukan suhu pemrosesan yang berbeda pula. PLA, ABS, PETG, dan plastik teknik lainnya harus diproses sesuai dengan sifat material spesifik masing-masing.
Untuk hasil yang lebih baik, gunakan rentang suhu yang direkomendasikan sebagai titik awal, lalu lakukan penyesuaian bertahap berdasarkan kinerja ekstrusi aktual.
2. Optimalkan Kecepatan Sekrup
Dalam berbagai printer pellet 3d Sekrup atau ekstruder mengatur kecepatan pengangkutan, pelelehan, dan dorong pelet plastik melalui nosel.
Kecepatan sekrup yang rendah dapat berarti output bahan lebih kecil daripada tuntutan kecepatan pencetakan. Jika Anda mengambil arah sebaliknya dengan kecepatan sekrup tinggi, bahan mungkin tidak memiliki cukup waktu untuk meleleh sepenuhnya, yang berpotensi menyebabkan ekstrusi tidak merata atau tekanan berlebih.
Mendapatkan keseimbangan yang tepat merupakan inti dari proses ini. Semuanya bergantung pada keselarasan antara kecepatan sekrup dan kecepatan pergerakan nozzle. Pengelolaan parameter secara terkoordinasi akan menjadi pilihan terbaik untuk memastikan laju ekstrusi tetap stabil selama proses pencetakan.
3. Jaga Konsistensi Pemasokan Bahan
Pemasokan pelet yang stabil sangat penting bagi ekstrusi berkelanjutan. Ukuran pelet yang tidak seragam, kelembapan, kontaminasi, atau ketidakstabilan dalam pemasokan dapat mengganggu pasokan bahan dan menyebabkan fluktuasi aliran ekstrusi.
Untuk menghindari masalah-masalah ini:
Gunakan pelet plastik yang bersih dan seragam.
Keringkan bahan yang sensitif terhadap kelembapan sesuai rekomendasi pabrikan.
Jaga sistem pemasokan bebas dari penyumbatan.
Periksa hopper dan pasokan bahan selama pekerjaan pencetakan berdurasi panjang.
Sistem pemberian bahan baku yang andal membantu memastikan ekstruder menerima pasokan bahan baku yang konsisten.
4. Sesuaikan Aliran Ekstrusi dengan Kecepatan Pencetakan
Masalah umum yang terjadi dalam pencetakan 3D berbahan pelet adalah menyesuaikan jumlah material yang dihasilkan dibandingkan dengan kecepatan pergerakan kepala cetak.
Jika aliran melebihi jumlah yang dibutuhkan, terjadi over-extrusion, menghasilkan kelebihan material yang signifikan serta produk akhir yang tidak halus. Sebaliknya, jika aliran terlalu sedikit, akan muncul rongga di antara garis-garis cetakan dan lapisan-lapisan tidak menempel dengan baik.
Penyesuaian ukuran nozzle, tinggi lapisan, lebar garis, kecepatan sekrup, dan kecepatan pencetakan secara bersama-sama akan menghasilkan performa terbaik dalam pencetakan 3D berbahan pelet.
Saat mencetak komponen besar pada printer 3D , aturan umum yang baik adalah menjaga kecepatan pencetakan tetap wajar guna menghindari perubahan mendadak dalam aliran material.
5. Pantau dan Kalibrasi Sistem Ekstrusi
Kalibrasi rutin membantu mempertahankan kinerja ekstrusi yang stabil seiring berjalannya waktu. Sebelum memulai proyek pencetakan skala besar, disarankan untuk melakukan uji ekstrusi dan mengukur laju keluaran material aktual pada berbagai kecepatan sekrup.
Operator juga harus memantau parameter utama, antara lain:
Suhu ekstrusi dan stabilitas suhu
Kecepatan rotasi sekrup
Laju keluaran material
Beban motor dan tekanan ekstrusi (jika tersedia)
Kondisi nosel serta konsistensi aliran material
Dengan mencatat dan membandingkan parameter-parameter ini, operator dapat mengidentifikasi potensi masalah lebih dini serta menyesuaikan pengaturan pencetakan secara lebih akurat.
Kesimpulan
Mengoptimalkan aliran ekstrusi sangat penting untuk mencapai hasil yang andal dalam pencetakan 3D berbasis pelet. Pengendalian suhu, kecepatan sekrup, pemasukan material, kecepatan pencetakan, dan kalibrasi rutin semuanya memainkan peran penting dalam proses ekstrusi.
Bagi produsen yang menggunakan printer 3D FGF industri , sistem ekstrusi pelet yang dirancang dengan baik dapat meningkatkan pemanfaatan bahan, menaikkan efisiensi produksi, serta mendukung pencetakan komponen berukuran besar dan kompleks.
Tujuannya bukan sekadar mencapai laju ekstrusi yang lebih tinggi, melainkan mempertahankan aliran bahan yang stabil dan konsisten sepanjang proses pencetakan secara keseluruhan.