 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
သုံးမျှောင်းပုံနှိပ်ခြင်း အနေအထား - အားကောင်းမှု၊ အထောက်အပံ့များနှင့် မျက်နှာပုံစံအရည်အသွေး
အလွှာ အမျက်နုတ်ပေါ်တွင် တည်ရှိသော ဖိအားသည် ကောင်းမွန်သော အခြေအနေဖြစ်ပြီး၊ အလွှာနယ်နိမိတ်ကို တိုက်ရိုက်ဖြတ်ကျော်သော ဖိအားသည် မကောင်းမွန်သော အခြေအနေဖြစ်သည်။ ထိုသို့သော အခြေအနေမှသဲလွန်စ အဖြစ် သုံးမျက်နှာပေါ်သော ပုံနှိပ်မှု အနေအထား ရွေးချယ်မှု စတင်ပါသည်။ ထို့နောက် အခြား အချက်နှစ်ချက်သည် ယင်းအချက်နှင့် မကျေမနပ်ဖြစ်လေ့ရှိသည်။
အပိုင်းအစ တစ်ခု၏ အနေအထားကို သတ်မှတ်ပေးသည့် အချက်သုံးချက်မှာ အောက်ပါအတိုင်းဖြစ်သည်။ အောက်ပါအတိုင်း ဖိအားကို သယ်ဆောင်ရမည့် အနေအထား၊ အသေးစိတ်အမျက်နုတ်များ ပေါ်လာရမည့် မျက်နုတ်များ၊ နှင့် အပိုင်းအစ တစ်ခု၏ အထက်ဘက်သို့ ကောက်ကောက်ထောက်ထောက် ဖြစ်နေမည့် အနေအထားများ ဖြစ်သည်။ အများအားဖြင့် အပိုင်းအစများတွင် အဆိုပါ အချက်သုံးချက်သည် မတူညီသော ဦးတည်ချက်များသို့ ညွှန်ပေးလေ့ရှိပြီး အနေအထား တစ်ခုသာ ရွေးချယ်နိုင်သည်။ အဆိုပါ အချက်များကို အလေးထားမှု အစဥ်အတိုင်း သတ်မှတ်ခြင်းဖြင့် ရလဒ်ကို ဆုံးဖြတ်နိုင်သည်။
အနေအထား ရွေးချယ်မှုတိုင်း၏ နောက်ကွယ်တွင် ရှိသည့် အစဥ်အတိုင်းအတာ
ပုံနှိပ်မှု အနေအထားသည် ရှာဖွေမှု မဟုတ်ဘဲ အဆင့်သတ်မှတ်မှု ပုံစံဖြစ်သည်။ လှည့်ပေးနိုင်သည့် အနေအထားအားလုံးကို စမ်းသပ်ခြင်းသည် နာရီပေါင်းများစွာ ကုန်ကျပြီး အဖြေကို မရှင်းလင်းစေပါ။ အဆင့်သတ်မှတ်မှု အစဥ်ကို သတ်မှတ်ပေးခြင်းဖြင့် မိနစ်ပေါင်းများစွာအတွင်း အဖြေကို ဆုံးဖြတ်နိုင်သည်။
အမှာစာကို ဒီနေရာမှာ သတ်မှတ်ထားပါတယ်။ အရင်ဆုံး ဘောင်ဒီလေးကို ဖြည့်ရမ်းပါတယ်။ ဘောင်ဒီလေးကို မဖြည့်ရင် နောက်မှ ဖြည့်မယ်ဆိုရင် အလုပ်လုပ်နေတဲ့ ဘောင်ဒီလေးအောက်မှာ အားနည်းတဲ့ အလွှာတွေကို ပြန်မပေးနိုင်ပါဘူး။ နောက်တာက မျက်နှာပုံစံကို သန့်ရှင်းအောင်လုပ်ရမ်းပါတယ်။ မျက်နှာပုံစံကို သဲသုတ်ပြီး ပြန်လည်ပုံဖော်နိုင်ပေမယ့် ဘောင်ဒီလေးကို ပြန်လည်ပုံဖော်လို့မရပါဘူး။ နောက်ဆုံးမှာ အထက်သို့ ချောင်းထောက်မှုအရေအတွက်ကို သတ်မှတ်ရမ်းပါတယ်။ အထောက်အပံ့ပစ္စည်းက အလုပ်အများကြီး ဖော်ပေးပေမယ့် အားကို မပြောင်းလဲပါဘူး။
A3D ပရင်တာ အစိတ်အပိုင်းတိုင်းကို တစ်ခုတည်းသော အထပ်တွေကို တူညီတဲ့ အတိုင်းအတာနဲ့ ချွတ်ပေးပါတယ်။ ဒါကြောင့် အဆင့်သတ်မှတ်မှုကို ပုံပေါ်မှာသာ သတ်မှတ်နိုင်ပါတယ်။
ဘောင်ဒီလေးရဲ့ အတိုင်းအတာကို အရင်ဆုံး သတ်မှတ်ပါ။
FDM အစိတ်အပိုင်းတွေမှာ အလွှာတွေကြားက အမျှင်မှုက အားနည်းတဲ့ အမျှင်ဖြစ်ပါတယ်။ ဒါကြောင့် ပုံစံအရ ဘယ်နေရာမှာ ဘောင်ဒီလေးကို အလွှာတွေရဲ့ အမျှင်မှုအတိုင်း ထားရမ်းပါတယ်။ အထပ်တွေကို ၉၀ ဒီဂရီနဲ့ ဖြတ်ပေးတဲ့ ဘောင်ဒီလေးက အလွှာတစ်ခုထဲမှာ ရှိပါတယ်။ အလွှာတွေကို တိုက်ရိုက်ဖြတ်ပေးတဲ့ ဘောင်ဒီလေးက ရှောင်ရမ်းပါတယ်။
အစိတ်အပိုင်းတွေကို အမျှင်မှုအတိုင်း ချွတ်ပေးတဲ့ ၃D ပုံနောက်ကြောင်းက အစိတ်အပိုင်းတွေကို အမျှင်မှုအတိုင်း ချွတ်ပေးတဲ့ နေရာမှာ စပါတယ်။ ဘရက်ကေးတစ်ခုကို အလျားလိုက် ဆွဲတဲ့အခါ အလျားလိုက်ကို အထပ်တွေရဲ့ အမျှင်မှုအတိုင်း ချွတ်ပေးရမ်းပါတယ်။ အစိတ်အပိုင်းတစ်ခုက အကွေးအားကို သယ်ဆောင်တဲ့အခါ အားနည်းတဲ့ မျက်နှာပုံစံနဲ့ အားများတဲ့ မျက်နှာပုံစံကို အထပ်တွေရဲ့ အမျှင်မှုအတိုင်း ချွတ်ပေးရမ်းပါတယ်။
ဤစည်းမျဉ်းသည် အလွှာများကြား ကပ်စွဲမှုကို ကာကွယ်ပေးပါသည်။ စမ်းသပ်မှုတန်းပေါ်တွင် အလွှာများကြား ကပ်စွဲမှုကောင်းမော့နေသည့် အရုပ်သည် အမှန်တကယ် အသုံးပြုသည့်အခါ ပထမဆုံး ဖိအားကို မခံနိုင်ဘဲ ပျက်စီးသွားနိုင်ပါသည်။ အကြောင်းမှာ စမ်းသပ်တန်းကို အလျားလိုက် အနေအထားတွင် ပုံနေပြီး အရုပ်ကိုမူ အထောင်လိုက် အနေအထားတွင် ပုံနေသောကြောင့် ဖြစ်ပါသည်။
FDM ပုံနေမှု၏ အားကောင်းမှုကို မြင့်တင်ရန် အောက်ပါအချက်များကို ထည့်သွင်းစဉ်းစားပါ။
အလွှာများကြား ဆက်သွယ်မှုနေရာများပေါ်တွင် ဖိအားများ လျော့နည်းစေရန် ဖိအားကို ခံရမည့် နေရာများကို သင့်လျော်သော အနေအထားတွင် ထားရှိပါ။
အလွှာများကြား အလွယ်တကူ ကွဲထွက်နိုင်သည့် အနေအထားများတွင် အထူနည်းသည့် ဖွဲ့စည်းမှုဆိုင်ရာ အပိုင်းများကို မထားရှိရပါ။
အရုပ်၏ အနေအထားကို ရွေးချယ်ရာတွင် အရုပ်၏ အမှန်တကယ် အသုံးပြုမှု အခြေအနေများကို ကြိုတင်စဉ်းစားပါ။
စုစုပေါင်း အားကောင်းမှုကို မြင့်တင်ရန် သင့်လျော်သည့် နံရံအထူနှင့် အတွင်းပိုင်း ဖြည့်စွက်မှု ဆိုင်ရာ ဆောင်းပါးများကို အသုံးပြုပါ။
စက်မှုလုပ်ငန်းများတွင် အော်တိုမော်ဘိုင်း အစိတ်အပိုင်းများ၊ စက်ပစ္စည်းများ၊ အထောက်အပံ့များနှင့် အခြား လုပ်ဆောင်မှုဆိုင်ရာ ထုတ်ကုန်များကို ပုံနေသည့်အခါ မှန်ကန်သည့် အနေအထားကို ရွေးချယ်ခြင်းသည် အထူးအရေးကြီးပါသည်။
ထို့နောက် မျက်နှာပုံအရည်အသွေးကို စဉ်းစားပါ။
အကောင်းဆုံး 3D ပုံနေမှုအနေအထားကို ရွေးချယ်ရာတွင် မျက်နှာပုံအရည်အသွေးသည် အရေးကြီးသည့် အချက်တစ်ခု ဖြစ်ပါသည်။
ပုံနေသည့် မော်ဒယ်၏ မတူညီသည့် ဘေးဖက်များသည် ပုံနေသည့်အခါ အနေအထားပေါ်မူတည်၍ မတူညီသည့် မျက်နှာပုံအရည်အသွေးများ ရရှိနိုင်ပါသည်။
ဥပမာ -
အပေါ်မျက်နှာပြင်များ ပုံမှန်အားဖြင့် သင့်တော်တဲ့ အပေါ်လွှာတွေနဲ့ ညှိနှိုင်းချက်တွေနဲ့ ပုံနှိပ်တဲ့အခါ အတော်လေး ချောမွေ့တဲ့ အပြီးသတ်မှုရှိပါတယ်။
အထက်အောက်မျက်နှာပြင်များ မကြာခဏ ပုံမှန် အလွှာတန်းတွေ ပြသတယ်။
ထောင့်လိုက် မျက်နှာပြင်များ အထူးသဖြင့် ကျယ်လောင်တဲ့ မျဉ်းကွေးတွေမှာ လှေခါးထစ်အကျိုးသက်ရောက်မှု ပြသနိုင်ပါတယ်။
ထောက်ခံထားသော မျက်နှာပြင်များ ထောက်ပံ့မှုကို ဖယ်ရှားပြီးတဲ့နောက်မှာ မကြမ်းတမ်းတဲ့ အမှတ်တွေ ရှိနိုင်ပါတယ်။
အခြားအရာတွေ မချိန်ခင်မှာ ဒီမျက်နှာတွေကို အမည်ပေးပါ။ အခြားအစိတ်အပိုင်းကို ဆန့်ကျင်ပြီး ထိုင်ရမယ့် မိတ်လိုက်တဲ့ မျက်နှာဟာ အထောက်အပံ့အောက်မှာ မဟုတ်ဘဲ အိပ်ရာ (သို့) ထောင်လိုက် နံရံမှာ ရှိသင့်ပါတယ်။ မြင်နိုင်တဲ့ မျက်နှာဟာ ဘယ်အထောက်အပံ့မှ မထိနိုင်တဲ့ နေရာပါ။
ကြီးမားသော အလှဆင်ရေး မော်ဒယ်များ၊ ကားပုံစံများနှင့် ပြပွဲထုတ်ကုန်များအတွက် မျက်နှာပြင် အရည်အသွေးသည် လိုအပ်သော သတ္တု၊ ချောမွေ့ခြင်းနှင့် အခြားနောက်ပိုင်း ပြုပြင်မှုပမာဏကိုပါ သက်ရောက်နိုင်သည်။
3D ပုံနှိပ်မှုတွင် ထောက်ပံ့မှု လျှော့ချရန်
အောက်ခြေမှာ ထပ်မံပစ္စည်းမရှိဘဲ စိတ်ချရစွာ ပုံနှိပ်လို့ မရနိုင်တဲ့ အပေါ်ယံ အပိုင်းတွေကို ထိန်းထားဖို့ ထောက်ပံ့ရေး အဆောက်အအုံတွေကို သုံးပါတယ်။ သို့သော်လည်း အလွန်အကျွံသော အထောက်အပံ့များကြောင့် အမျှင်သုံးစွဲမှု၊ ပုံနှိပ်ချိန်နှင့် နောက်ပိုင်း ပြုပြင်မှုများ တိုးလာသည်။
အထောက်အထားပစ္စည်းကို လျှော့ချရန် ထိရောက်သော နည်းလမ်းတစ်ခုမှာ ပုံနှိပ်မပြုမီ ပုံစံ၏ ဦးတည်ချက်ကို ပြင်ဆင်ခြင်းဖြစ်သည်။
ဥပမာ၊ အောက်ဘက်ကို မျက်နှာမူတဲ့ အစိတ်အပိုင်းများစွာပါတဲ့ မော်ဒယ်ဟာ ထောင်လိုက် တင်တဲ့အခါ အတော်လေး အထောက်အပံ့ ပစ္စည်း လိုအပ်နိုင်ပါတယ်။ ၎င်းကို လှည့်လိုက်ခြင်းဖြင့် တစ်ခါတစ်ရံတွင် ယင်းအချက်များကို ထောက်ခံမှုမရှိဘဲ ပိုမိုလွယ်ကူစွာ ပုံနှိပ်နိုင်သည်။
လက်တွေ့ကျတဲ့ အကြံပေးချက်တွေ
သင့်တော်တဲ့ မျက်နှာပြင်ကို တိုက်ရိုက် တည်ဆောက်ရေးပြားပေါ်မှာ ထားပါ။
မထောက်ပံ့တဲ့ ဧရိယာကြီးတွေကို လျှော့ချဖို့ မော်ဒယ်ကို ပြင်ဆင်ပါ။
မြင်သာတဲ့ မျက်နှာပြင်များ သို့မဟုတ် ပြီးစီးပြီးစီးသော မျက်နှာပြင်များတွင် မလိုအပ်သော ထောက်ခံမှုများကို ရှောင်ရှားပါ။
ပုံနှိပ်မှုကို မစခင်မှာ သင့်ရဲ့ ဆိုင်းဆာမှာ ထောက်ပံ့မှု ကြိုတင်ကြည့်ပါ။
FDM ပုံနှိပ်စက်များစွာအတွက် 45 ဒီဂရီဝန်းကျင်ရှိအလွန်အလတ်များကို အထောက်အပံ့မရှိဘဲ ပုံနှိပ်နိုင်သော်လည်း လက်တွေ့ရလဒ်သည် ပစ္စည်း၊ အအေးခံစွမ်းဆောင်ရည်၊ အလွှာအမြင့်နှင့် ပုံနှိပ်နှုန်းပေါ် မူတည်သည်။
ထောက်ပံ့ရေး တည်ဆောက်မှုတွေကို လျှော့ချခြင်းက ကုန်ကြမ်း ကုန်ကျစရိတ်ကို လျှော့ချဖို့ ကူညီပေးနိုင်ပြီး ကြီးမားတဲ့ ဖော်မတ် 3D ပုံနှိပ်မှုကို ပိုထိရောက်စေနိုင်ပါတယ်။
စည်းမျဉ်းသုံးပါး မညီတဲ့အခါ
သတ်မှတ်ချက်တွေဟာ တကယ့် အစိတ်အပိုင်းအများစုမှာ သဘောမတူကြဘူး၊ ပဋိပက္ခ စည်းမျဉ်းက တိုပါတယ်။ လုပ်ဆောင်မှုပိုင်းက အားကို ဦးတည်မှုယူတယ်။ အလှအပ အစိတ်အပိုင်းက မျက်နှာပြင် ဦးတည်ချက်ကို ယူတယ်။ ထောက်ခံရေး ပစ္စည်းတွေက ကွာဟချက်ကို ချိုးဖောက်တယ်၊ ငြင်းခုံမှုမှာ မနိုင်ဘူး။
ဝန်ထုပ်ပိုးပြီး မျက်နှာလည်းပြတဲ့ အစိတ်အပိုင်းက hard case ပါ။ အလေးချိန်ကို ဦးစားပေးပြီး မျက်နှာပေါ်က အမှတ်အသားကို လက်ခံပါ။ မျက်နှာနှစ်ဖက်စလုံး ပြနေကာ ဝန်ထုပ်က လွယ်တဲ့နေရာမှာ မျက်နှာပြင်ကို အရင်ထားပါ။
အလျားနှစ်ခုက ဝန်ထုပ်ကို အတူတူ သယ်ဆောင်ရင် အလျားနည်းတဲ့ အလျားက နိုင်တယ်၊ အကြောင်းက ထောက်ခံပစ္စည်းက ထိတွေ့တဲ့ မျက်နှာတိုင်းမှာ အမှတ်အသားတစ်ခု ချန်ထားလို့ပါ။
အဆုံးသတ်
သင်သည် သင့်လုပ်ဆောင်မည့် ၃ မျက်နှာပေါ် ပရင်တ်ထုတ်ခြင်း အနေအထားကို ရွေးချယ်ရာတွင် ပိုမိုကောင်းမွန်သော ပရင်တ်ထုတ်မှု ရလဒ်များကို ရရှိစေရန် အလွန်ရှုပ်ထွေးမှုမရှိသော အဆင့်ဖြစ်သည်။ ထိုအနေအထားသည် အစိတ်အပိုင်း၏ အားကိုသာမက အထောက်အပံ့ပစ္စည်းများ အသုံးပြုမှု၊ မျက်နှာပုံသဏ္ဍာန်အရ အရည်အသွေးနှင့် ထုတ်လုပ်မှု ထိရောက်မှုတို့ကိုပါ သက်ရောက်မှုရှိသည်။
စက်မှုလုပ်ငန်းအတွက် FDM ၃ မျက်နှာပေါ် ပရင်တ်ထုတ်ခြင်းတွင် အရီးကြီးသော အစိတ်အပိုင်းများကို ထုတ်လုပ်ခြင်း သို့မဟုတ် အချိန်ကြာမြင့်စွာ ပရင်တ်ထုတ်ခြင်း လုပ်ငန်းများကို လုပ်ဆောင်ခြင်းအခါ ဤအချက်များသည် ပိုမိုအရီးကြီးလာသည်။
ဘာရှင်းအား၏ လမ်းကြောင်းကို ထည့်သွင်းစဉ်းစားခြင်း၊ မလိုအပ်သော အထောက်အပံ့များကို လျှော့ချခြင်းနှင့် အရေးကြီးသော မျက်နှာပုံများကို ကာကွယ်ခြင်းတို့ဖြင့် အသုံးပြုသူများသည် ပစ္စည်းများနှင့် စက်ပစ္စည်းအချိန်များကို ပိုမိုထိရောက်စွာ အသုံးပြုနေကြောင်း ပရင်တ်ထုတ်မှုအရည်အသွေးကို မြှင့်တင်နိုင်သည်။
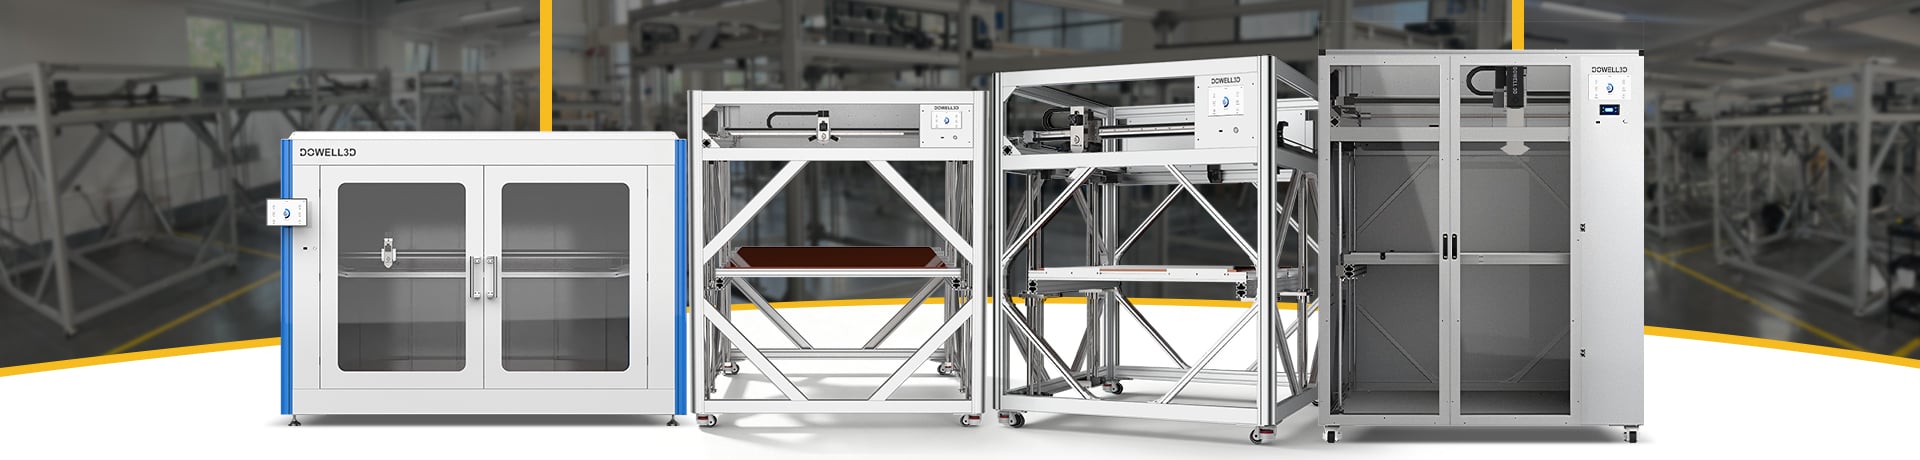
တွင် DOWELL3D ကျွန်ုပ်တို့သည် စက်မှုလုပ်ငန်းအတွက် အရီးကြီးသော အရွယ်အစားရှိသော ၃ မျက်နှာပေါ် ပရင်တ်ထုတ်ခြင်း ဖြေရှင်းနည်းများကို အာရုဏ်ဖြစ်သော ထုတ်လုပ်မှုနှင့် ဖန်တီးမှုဆိုင်ရာ အသုံးပြုမှုများအတွက် အထူးပြုထားသည်။ သင့်လုပ်ဆောင်မည့် ပရင်တ်ထုတ်ခြင်း စနစ်နှင့် မော်ဒယ်အနေအထားကို မှန်ကန်စွာ သုံးနေပါက အရီးကြီးသော အရွယ်အစားရှိသော ၃ မျက်နှာပေါ် ပရင်တ်ထုတ်ခြင်းသည် ပိုမိုယုံကြည်စိတ်ချရပြီး ထိရောက်မှုရှိလာမည်။