 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Pellet 3D-printen: hoe de extrusiestroom te optimaliseren
Pellet 3D-printing wordt steeds populairder als oplossing voor grootschalige productie door materialenlaag na laag toe te voegen via 3D-printen. In tegenstelling tot gewoon 3D-printen, dat gebaseerd is op filamenten, gebruiken pelletsextrusieprinters kunststofkorrels als materiaal. Dit biedt meer flexibiliteit in materiaalkeuze, verlaagt de materiaalkosten en verhoogt de extrusiesnelheid aanzienlijk.
Om echter een constante materiaalextrusie te behouden, moet u zorgen voor een goede printkwaliteit. Variatie in materiaaltoevoer kan leiden tot ongelijke laagdikten, een slechte oppervlaktekwaliteit, zwakke hechting tussen de lagen en afwijkingen in de afmetingen.
Hoe kan een fabrikant nu waarborgen dat hij/zij een consistente materiaalstroom krijgt bij pellet-3D-printen? Hier zijn vijf belangrijke punten waarop hij/zij moet letten.
1. Stel de juiste extrusietemperatuur in
Temperatuur is een van de belangrijkste factoren die de prestaties van pelletextrusie beïnvloeden. Als de temperatuur te laag is, kunnen kunststofpellets mogelijk niet volledig smelten, wat leidt tot te veel extrusieweerstand en ongelijkmatige materiaalstroming. Aan de andere kant kan te veel warmte materiaalafbraak veroorzaken en de kwaliteit van het eindproduct negatief beïnvloeden.
Verschillende materialen vereisen verschillende verwerkingstemperaturen. PLA, ABS, PETG en andere technische kunststoffen moeten worden verwerkt volgens hun specifieke materiaaleigenschappen.
Voor betere resultaten gebruikt u het aanbevolen temperatuurbereik als uitgangspunt en voert u geleidelijke aanpassingen uit op basis van de werkelijke extrusieprestaties.
2. Schroefsnelheid optimaliseren
In een pellet 3d-printer De schroef of extruder regelt de snelheid waarmee de kunststofpellets worden getransporteerd, gesmolten en door de spuitmond worden geduwd.
Een lage schroefsnelheid kan betekenen dat de materiaalafvoer lager is dan wat de printsnelheid vereist. Bij een hoge schroefsnelheid daarentegen heeft het materiaal mogelijk onvoldoende tijd om volledig te smelten, wat kan leiden tot ongelijkmatige extrusie of te veel druk.
Het vinden van de juiste balans is het kernpunt. Uiteindelijk draait het allemaal om het afstemmen van de schroefsnelheid op de bewegingssnelheid van de nozzle. Gesynchroniseerd parameterbeheer is uw beste optie om een constante extrusiesnelheid tijdens het printproces te waarborgen.
3. Houd de materiaaltoevoer constant
Een stabiele korreltoevoer is essentieel voor continue extrusie. Onregelmatige korrelgrootte, vocht, verontreiniging of ongelijkmatige toevoer kunnen de materiaalvoorziening verstoren en leiden tot schommelingen in de extrusiestroom.
Om deze problemen te voorkomen:
Gebruik schone, uniforme kunststofkorrels.
Droog vochtgevoelige materialen volgens de aanbevelingen van de fabrikant.
Houd het toevoersysteem vrij van verstoppingen.
Controleer de trechter en de materiaalvoorziening tijdens langdurige printopdrachten.
Een betrouwbaar toevoersysteem draagt bij aan een constante aanvoer van grondstoffen naar de extruder.
4. Pas de extrusiestroom aan op de printsnelheid
Een veelvoorkomend probleem bij pellet-3D-printen is het afstemmen van de hoeveelheid geproduceerd materiaal op de bewegingssnelheid van de printkop.
Wanneer de stroom de benodigde hoeveelheid overschrijdt, treedt overextrusie op, wat leidt tot een grote overtollige hoeveelheid materiaal en een ongelijkmatig eindproduct. Aan de andere kant ontstaan er, indien de stroom te gering is, lege ruimten tussen de geprinte lijnen en binden de lagen onvoldoende.
De gezamenlijke afstelling van de mondstukgrootte, laaghoogte, lijnbreedte, schroefsnelheid en printsnelheid leidt tot optimale resultaten bij pellet-3D-printen.
Bij het printen van grote onderdelen op een 3D-printer , geldt als vuistregel om de printsnelheid redelijk constant te houden om plotselinge veranderingen in de materiaalstroom te voorkomen.
5. Bewaak en kalibreer het extrusiesysteem
Regelmatige kalibratie helpt de stabiele extrusieprestaties in de tijd te behouden. Voorafgaand aan een groot afdrukkingsproject is het nuttig om een extrusietest uit te voeren en de werkelijke materiaalafgifte bij verschillende schroefsnelheden te meten.
Operators dienen ook belangrijke parameters in de gaten te houden, waaronder:
Extrusietemperatuur en temperatuurstabiliteit
Scherpsnelheid van de schroef
Materiaalafgiftesnelheid
Motorbelasting en extrusiedruk, indien beschikbaar
Spuitmondconditie en consistentie van de materiaalstroom
Door deze parameters te registreren en te vergelijken, kunnen operators potentiële problemen vroegtijdig herkennen en de afdrukkinstellingen nauwkeuriger aanpassen.
Conclusie
Het optimaliseren van de extrusiestroom is essentieel voor betrouwbare resultaten bij pelletgebaseerd 3D-printen. Temperatuurregeling, schroefsnelheid, materiaaltoevoer, afdruksnelheid en regelmatige kalibratie spelen allemaal een belangrijke rol in het extrusieproces.
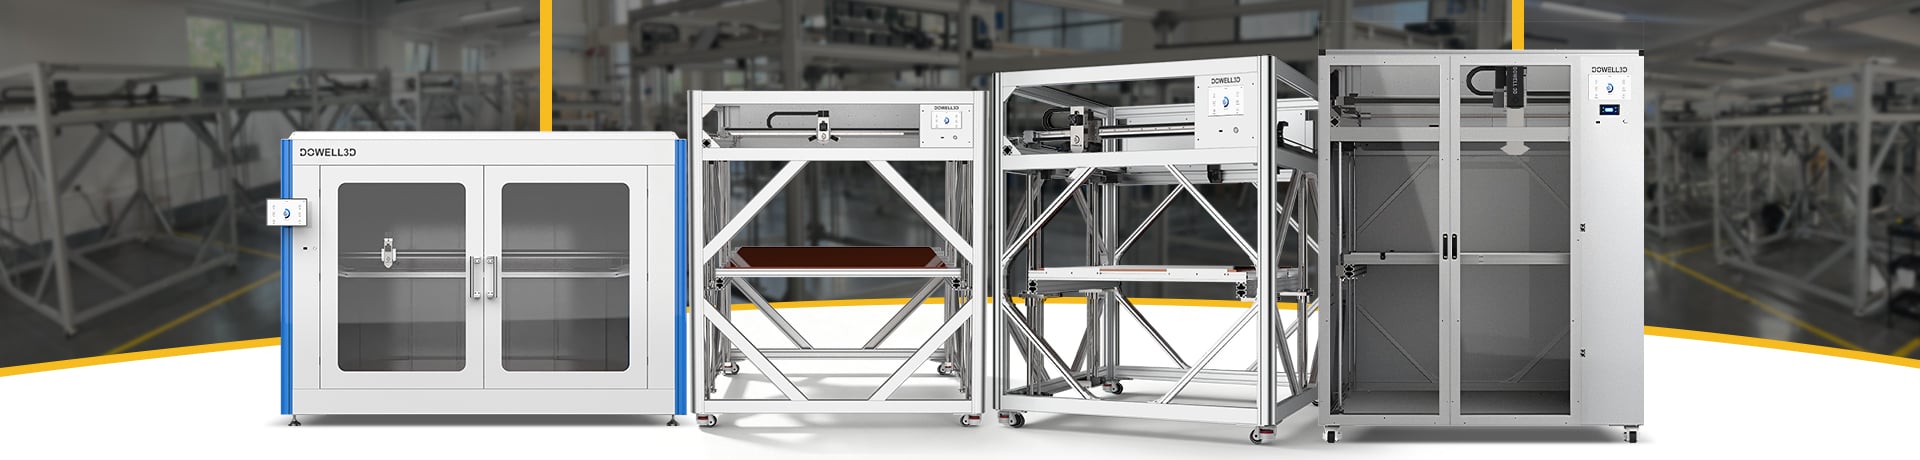
Voor fabrikanten die industriële FGF 3D-printers , een goed ontworpen pelletextrusiesysteem kan het materiaalgebruik verbeteren, de productie-efficiëntie verhogen en ondersteunen bij het printen van grote en complexe onderdelen.
Het doel is niet eenvoudigweg een hogere extrusiesnelheid te bereiken, maar een stabiele en consistente materiaalstroom gedurende het gehele printproces te behouden.