 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Impressão 3D com Pelotas: Como Otimizar o Fluxo de Extrusão
Impressão 3D com pellets está se tornando uma solução cada vez mais popular para a fabricação em larga escala, adicionando camadas de materiais por meio da impressão 3D. Em contraste com a impressão 3D comum, baseada em filamentos, as impressoras de extrusão por pelotas utilizam grânulos plásticos como material, o que oferece maior flexibilidade de material, reduz os custos dos materiais e permite uma taxa de extrusão significativamente maior.
No entanto, para manter a extrusão de material de forma consistente, é necessário garantir boa qualidade de impressão. Variações na entrega do material podem causar camadas com alturas irregulares, aparência superficial inadequada, aderência fraca entre camadas e dimensões imprecisas.
Agora, como um fabricante pode garantir fluxo de material consistente na impressão 3D por pelotas? Abaixo estão cinco pontos principais dos quais ele/ela deve ter conhecimento.
1. Definir a Temperatura de Extrusão Adequada
A temperatura é um dos fatores mais importantes que afetam o desempenho da extrusão de pelotas. Se a temperatura for muito baixa, as pelotas plásticas podem não derreter completamente, causando resistência excessiva à extrusão e fluxo inconsistente do material. Por outro lado, calor excessivo pode provocar degradação do material e afetar a qualidade final da peça.
Materiais diferentes exigem temperaturas de processamento distintas. O PLA, o ABS, o PETG e outros plásticos de engenharia devem ser processados conforme suas propriedades específicas.
Para melhores resultados, utilize a faixa de temperatura recomendada como ponto de partida e faça ajustes graduais com base no desempenho real da extrusão.
2. Otimizar a velocidade do parafuso
Em uma impressora 3D de pellets O parafuso ou extrusor regula a velocidade com que as pelotas plásticas são transportadas, fundidas e empurradas através do bico.
Uma velocidade baixa do parafuso pode significar que a saída de material é inferior à exigida pela velocidade de impressão. Ao aumentar a velocidade do parafuso, o material pode não ter tempo suficiente para fundir completamente, o que potencialmente leva a uma extrusão irregular ou a uma pressão excessiva.
Conseguir o equilíbrio certo é a essência do processo. Tudo se resume ao ajuste da velocidade do parafuso à velocidade de movimento do bico. A gestão sincronizada dos parâmetros será sua melhor opção para garantir que a taxa de extrusão permaneça estável durante o processo de impressão.
3. Manter uma alimentação constante de material
Uma alimentação estável de pelotas é essencial para a extrusão contínua. Tamanhos irregulares de pelotas, umidade, contaminação ou alimentação inconsistente podem interromper o fornecimento de material e causar flutuações no fluxo de extrusão.
Para evitar esses problemas:
Utilize pelotas plásticas limpas e uniformes.
Secar materiais sensíveis à umidade de acordo com as recomendações do fabricante.
Mantenha o sistema de alimentação livre de obstruções.
Verifique a tremonha e o fornecimento de material durante trabalhos de impressão prolongados.
Um sistema de alimentação confiável ajuda a garantir que a extrusora receba um suprimento constante de matérias-primas.
4. Sincronizar o fluxo de extrusão com a velocidade de impressão
Um problema típico em impressoras 3D por pelotas é ajustar a quantidade de material produzido em comparação com a velocidade de deslocamento do cabeçote de impressão.
Quando o fluxo excede a quantidade necessária, ocorre superextrusão, resultando em excesso significativo de material e num produto final irregular. Por outro lado, se o fluxo for insuficiente, haverá vazios entre as linhas impressas e as camadas não aderirão adequadamente.
O ajuste conjunto do tamanho do bico, da altura da camada, da largura da linha, da velocidade do parafuso e da velocidade de impressão levará aos melhores resultados na impressão 3D por pelotas.
Ao imprimir peças grandes em uma impressora 3D , uma boa regra é manter a velocidade de impressão razoavelmente constante para evitar mudanças bruscas no fluxo de material.
5. Monitorar e calibrar o sistema de extrusão
A calibração regular ajuda a manter um desempenho estável de extrusão ao longo do tempo. Antes de iniciar um grande projeto de impressão, é útil realizar um teste de extrusão e medir a saída real de material em diferentes velocidades do parafuso.
Os operadores também devem monitorar parâmetros-chave, incluindo:
Temperatura de extrusão e estabilidade térmica
Velocidade de rotação do parafuso
Taxa de saída de material
Carga do motor e pressão de extrusão, quando disponível
Estado do bico e consistência do fluxo de material
Ao registrar e comparar esses parâmetros, os operadores podem identificar potenciais problemas precocemente e ajustar as configurações de impressão com maior precisão.
Conclusão
Otimizar o fluxo de extrusão é essencial para obter resultados confiáveis na impressão 3D com grânulos. O controle de temperatura, a velocidade do parafuso, a alimentação de material, a velocidade de impressão e a calibração regular desempenham papéis importantes no processo de extrusão.
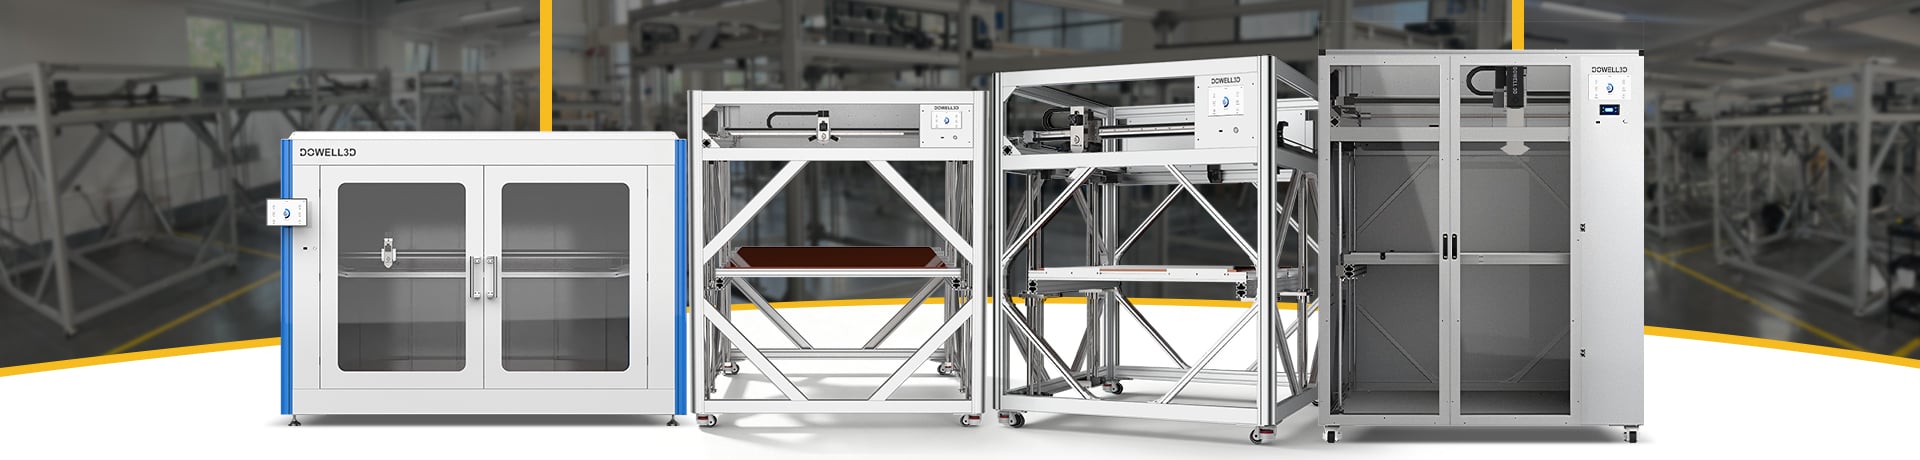
Para fabricantes que utilizam impressoras 3D industriais FGF , um sistema bem projetado de extrusão de pelotas pode melhorar a utilização do material, aumentar a eficiência da produção e apoiar a impressão de peças grandes e complexas.
O objetivo não é simplesmente alcançar uma taxa de extrusão mais alta, mas manter um fluxo de material estável e consistente durante todo o processo de impressão.