 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
3D tlač z granúl: Ako optimalizovať tok extrúzie
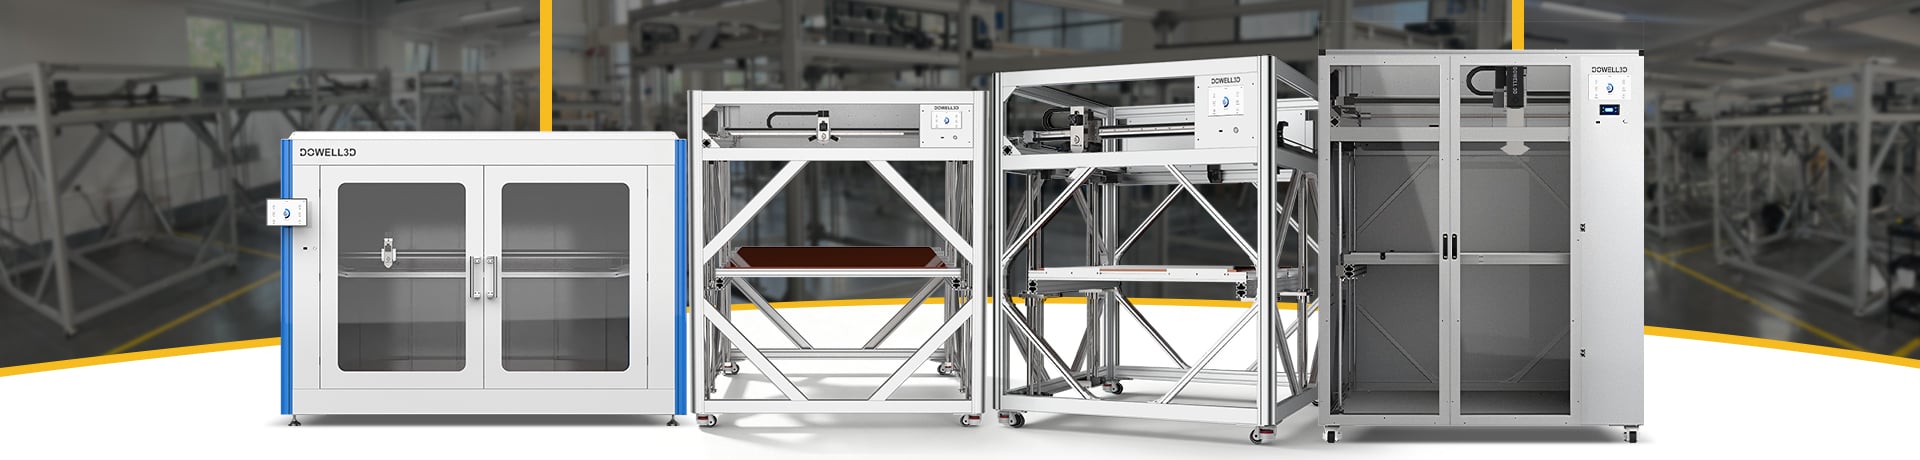
3D tlač granulátom sa stáva čoraz populárnejším riešením pre výrobu vo veľkom mierke prostredníctvom pridávania vrstiev materiálov pomocou 3D tlače. Na rozdiel od bežnej 3D tlače, ktorá vychádza z filamentov, tlačiarne s extrúziou granúl používajú plastové granuly ako výchozí materiál, čo ponúka vyššiu flexibilitu materiálu, zníženie nákladov na materiál a výrazne vyšší objem extrúzie.
Avšak aby sa materiál neustále rovnomerne extrudoval, je potrebné zabezpečiť kvalitnú tlač. Nepravidelnosti pri dodávke materiálu môžu spôsobiť nerovnomernú výšku vrstiev, zhoršený povrchový vzhľad, slabšiu adhéziu medzi vrstvami a nepresné rozmery.
Ako teda výrobca môže zabezpečiť konzistentný tok materiálu pri 3D tlači z granúl? Tu je päť hlavných bodov, na ktoré si musí dávať pozor.
1. Nastavte správnu teplotu extrúzie
Teplota je jedným z najdôležitejších faktorov ovplyvňujúcich výkon extrúzie peliet. Ak je teplota príliš nízka, plastové pelety sa nemusia úplne roztaviť, čo spôsobuje nadmerný odpor pri extrúzii a nekonzistentný tok materiálu. Na druhej strane nadmerné zahriatie môže spôsobiť degradáciu materiálu a ovplyvniť kvalitu konečného výrobku.
Rôzne materiály vyžadujú rôzne spracovateľné teploty. PLA, ABS, PETG a iné technické plasty sa majú spracovávať podľa ich špecifických vlastností.
Pre lepšie výsledky použite odporúčaný rozsah teplôt ako východiskový bod a postupne upravujte podľa skutočného výkonu pri extrúzii.
2. Optimalizujte rýchlosť skrutky
V rôznych pelletovej 3D tlačiarne Skrutka alebo extrudér reguluje rýchlosť, akou sa plastové pelety dopravujú, tavia a tlačia cez trysku.
Nízka rýchlosť skrutky môže znamenať, že výstup materiálu je nižší, ako vyžaduje rýchlosť tlačenia. Naopak, pri vysokej rýchlosti skrutky nemusí mať materiál dostatok času na úplné roztopenie, čo môže viesť k nerovnomernému vytlačovaniu alebo nadmernému tlaku.
Dosiahnutie správnej rovnováhy je podstatou celej záležitosti. Ide v podstate o zhodu rýchlosti skrutky s rýchlosťou pohybu trysky. Synchronizovaná správa parametrov je najlepšou možnosťou, ako zabezpečiť stálu rýchlosť vytlačovania počas tlačového procesu.
3. Udržiavať stály prívod materiálu
Stabilný prívod granúl je nevyhnutný pre nepretržité vytlačovanie. Nepravidelná veľkosť granúl, vlhkosť, kontaminácia alebo neustály prívod môžu prerobiť dodávku materiálu a spôsobiť kolísanie toku vytlačovaného materiálu.
Aby ste tieto problémy predišli:
Používajte čisté a rovnorodé plastové granuly.
Vysušte materiály citlivé na vlhkosť podľa odporúčaní výrobcu.
Udržiavajte systém prívodu voľný od upcháv.
Počas dlhých tlačových úloh kontrolujte zásobník a dodávku materiálu.
Spoľahlivý systém prívodu materiálu zabezpečuje, že extrudér dostáva stály prísun surovín.
4. Prispôsobte tok pri extrúzii rýchlosti tlače
Typickým problémom pri 3D tlači z granulátu je nastavenie množstva vyrábaného materiálu vzhľadom na rýchlosť pohybu tlačovej hlavy.
Ak je tok väčší, než je potrebné, dochádza k nadmernému vytlačovaniu, čo má za následok výrazný prebytok materiálu a nerovný hotový výrobok. Naopak, ak je tok príliš malý, medzi tlačenými čiarami vzniknú dutiny a vrstvy sa nedostatočne zlebia.
Spoločné nastavenie veľkosti dýzy, výšky vrstvy, šírky čiary, otáčok skrutky a rýchlosti tlače vedie k najlepším výsledkom pri 3D tlači z granulátu.
Pri tlači veľkých dielov na 3D tlačiarne , je dobrým pravidlom udržiavať rýchlosť tlače primerane konštantnou, aby sa predišlo náhlym zmenám toku materiálu.
5. Sledujte a kalibrujte systém extrúzie
Pravidelná kalibrácia pomáha udržiavať stabilný výkon extrúzie v priebehu času. Pred zahájením rozsiahleho tlačového projektu je užitočné vykonať test extrúzie a odmerať skutočný výstup materiálu pri rôznych rýchlostiach skrutky.
Operátori by mali tiež sledovať kľúčové parametre, vrátane:
Teploty extrúzie a stability teploty
Rýchlosť otáčania skrutky
Rýchlosti výstupu materiálu
Záťaže motora a tlaku pri extrúzii, ak je k dispozícii
Stavu dýzy a konzistencie toku materiálu
Zaznamenávaním a porovnávaním týchto parametrov môžu operátori včas identifikovať potenciálne problémy a presnejšie upraviť nastavenia tlače.
Záver
Optimalizácia toku extrúzie je nevyhnutná na dosiahnutie spoľahlivých výsledkov pri 3D tlači z granúl. Ovládanie teploty, rýchlosť skrutky, prívod materiálu, rýchlosť tlače a pravidelná kalibrácia všetky zohrávajú dôležitú úlohu v procese extrúzie.
Pre výrobcov, ktorí používajú priemyselné FGF 3D tlačiarne , dobre navrhnutý systém extrúzie peletiek môže zvýšiť využitie materiálu, zvýšiť výrobnú účinnosť a podporiť tlač veľkých a zložitých súčiastok.
Cieľom nie je len dosiahnuť vyššiu rýchlosť extrúzie, ale udržať stabilný a konzistentný tok materiálu počas celého tlačného procesu.