 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
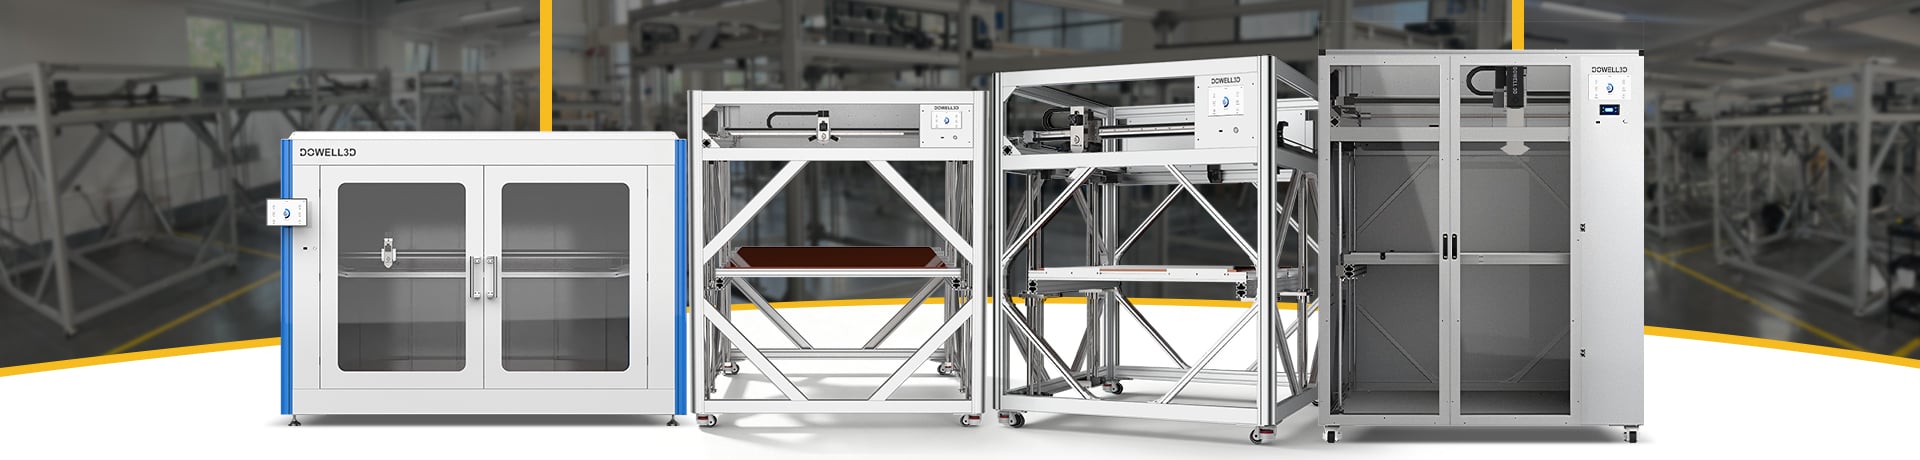
3D штампање пелета: Како оптимизовати проток екструзије
3D штампање пелета постаје све популарније решење за производњу у великој мери додавањем слојева материјала кроз 3Д штампу. За разлику од обичне 3Д штампе која се заснива на филаментима, пелет екструзионски штампачи користе пластичне грануле као материјал који нуди већу флексибилност материјала, смањује трошкове материјала, а количина екструзије је значајно већа.
Међутим, да бисте наставили да екструдирате материјал конзистентно, морате осигурати добар квалитет штампе. Разлика у испоруци материјала може довести до неравномерне висине слојева, лошег изгледа површине, слабе адхезије између слојева и погрешних димензија.
Како произвођач може осигурати да добије конзистентан проток материјала од 3Д штампе? Ево пет главних тачака о којима он/она мора бити свестан.
1. у вези са Поставите праву температуру екструзије
Температура је један од најважнијих фактора који утичу на перформансе екструзије пелета. Ако је температура превише ниска, пластичне пелете се можда неће потпуно топлити, што изазива прекомерну отпорност на екструзију и неисторан проток материјала. С друге стране, прекомерна топлота може изазвати деградацију материјала и утицати на квалитет коначног делова.
Различити материјали захтевају различите температуре обраде. ПЛА, АБС, ПЕТГ и друге инжењерске пластике треба да се обрађују у складу са њиховим специфичним својствима материјала.
За боље резултате, као почетну тачку користите препоручени опсег температуре и постепено прилагођавате на основу стварне перформансе екструзије.
2. Уколико је потребно. Оптимизујте брзину вијака
U različitim пелет 3Д принтер , вит или екструдер регулише брзину на којој се пластичне пелете преносе, топе и гурају кроз млазницу.
Ниска брзина вијака може значити да је излаз материјала мањи од захтева за брзином штампе. Када се у супротном правцу крећете са високом брзином вијака, материјал можда неће имати довољно времена да се потпуно растопи, што би могло довести до неравномерне екструзије или прекомерног притиска.
Добивање правилне равнотеже је суштина игре. Све се сведи на брзину вијака која одговара брзини кретања млазнице. Синхронизовано управљање параметима ће бити ваша најбоља опција за осигурање стабилне брзине екструзије током процеса штампе.
3. Уколико је потребно. Увек се хране материјалним храном
Стабилно хранивање пелет је од суштинског значаја за континуирано екструзију. Нередомерна величина пелета, влага, контаминација или непостојан подхрањење могу прекинути снабдевање материјалом и изазвати флуктуације у протоку екструзије.
Да бисте избегли ове проблеме:
Користи чисте, једнаке пластичне пелете.
Суви материје осетљиви на влагу у складу са препорукама произвођача.
Држите систем за храњење без блокади.
Проверите подножје и залиху материјала током дугих штампања.
Поуздани систем за наношење помаже да се екструдер стално снабдева сировинама.
4. Уколико је потребно. Успореди екструзијски ток са брзином штампе
Типични проблем који се дешава са 3Д штампањем пелета је прилагођавање количине материјала који се производи у односу на брзину кретања главе штампача.
Када проток прелази потребну количину, догодиће се прекомерна екструзија, што ће резултирати великим вишком материјала и неглаким завршним производом. С друге стране, ако је проток превише мали, онда ће бити празнина између штампаних линија, а слојеви се неће добро повезати.
Успоред величине млазнице, висине слоја, ширине линије, брзине вијака и брзине штампе заједно ће довести до најбољих резултата за 3Д штампу пелета.
Када штампате велике делове на 3D штампач , добро правило је да се брзина штампе одржи прилично константна како би се избегле изненадне промене у протоку материјала.
5. Појам Мониторинг и калибрација система екструзије
Редовно калибрирање помаже да се током времена одржи стабилна перформанса екструзије. Пре почетка великог пројекта штампања корисно је спровести тест екструзије и измерити стварну производњу материјала на различитим брзинама вијака.
Оператори би такође требали пратити кључне параметре, укључујући:
Температура екструзије и температурна стабилност
Брзина ротације вијака
Стопа производње материјала
Напреза мотора и притисак екструзије, ако је доступан
Услове млазнице и конзистенција проток материјала
Записима и поређењу ових параметара оператери могу рано идентификовати потенцијалне проблеме и прецизније подешавати подешавања штампе.
Закључак
Оптимизација протока екструзије је од суштинског значаја за постизање поузданих резултата у 3Д штампању пелета. Контрола температуре, брзина вијака, хранење материјала, брзина штампе и редовна калибрација сви играју важну улогу у процесу екструзије.
За произвођаче који користе индустријски 3D штампачи за ФГФ , добро дизајниран систем екструзије пелета може побољшати коришћење материјала, повећати ефикасност производње и подржати штампање великих и сложених делова.
Циљ није само да се постигне већа брзина екструзије, већ да се одржи стабилан и конзистентан проток материјала током целог процеса штампе.