 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Pellet-3D-Druck: So optimieren Sie den Extrusionsfluss
Pellet-3D-Druck wird zunehmend zu einer beliebten Lösung für die Großserienfertigung, bei der Materialschichten mittels 3D-Druck aufgetragen werden. Im Gegensatz zum herkömmlichen 3D-Druck, der auf Filamenten basiert, verwenden Pellet-Extrusionsdrucker Kunststoffgranulate als Ausgangsmaterial – was eine höhere Materialflexibilität bietet, die Materialkosten senkt und eine deutlich größere Extrusionsmenge ermöglicht.
Um jedoch eine gleichmäßige Materialzufuhr während des gesamten Druckvorgangs sicherzustellen, muss die Druckqualität stets hoch sein. Schwankungen in der Materialzufuhr können zu ungleichmäßigen Schichthöhen, einer schlechten Oberflächenbeschaffenheit, schwacher Haftung zwischen den Schichten sowie ungenauen Abmessungen führen.
Wie kann ein Hersteller nun dafür sorgen, dass beim Pellet-3D-Druck ein konstanter Materialfluss gewährleistet ist? Hier sind fünf zentrale Aspekte, die er bzw. sie unbedingt beachten muss.
1. Die richtige Extrusionstemperatur einstellen
Die Temperatur ist einer der wichtigsten Faktoren, die die Leistung bei der Pellet-Extrusion beeinflussen. Ist die Temperatur zu niedrig, schmelzen Kunststoffpellets möglicherweise nicht vollständig, was zu einem übermäßig hohen Extrusionswiderstand und ungleichmäßiger Materialströmung führt. Zu hohe Temperaturen hingegen können eine Materialdegradation verursachen und die Qualität des fertigen Bauteils beeinträchtigen.
Verschiedene Materialien erfordern unterschiedliche Verarbeitungstemperaturen. PLA, ABS, PETG und andere technische Kunststoffe sind gemäß ihren jeweiligen Materialeigenschaften zu verarbeiten.
Für bessere Ergebnisse verwenden Sie den empfohlenen Temperaturbereich als Ausgangspunkt und nehmen schrittweise Anpassungen vor, basierend auf der tatsächlichen Extrusionsleistung.
2. Schneckendrehzahl optimieren
In einer pellet-3D-Druckers Die Schnecke oder der Extruder regelt die Geschwindigkeit, mit der die Kunststoffpellets transportiert, geschmolzen und durch die Düse gepresst werden.
Eine niedrige Schneckendrehzahl kann bedeuten, dass die Materialausgabe geringer ist als es die Druckgeschwindigkeit erfordert. Bei hoher Schneckendrehzahl umgekehrt hat das Material möglicherweise nicht genügend Zeit, vollständig aufzuschmelzen; dies kann zu ungleichmäßiger Extrusion oder übermäßigem Druck führen.
Die richtige Balance zu finden, ist entscheidend. Letztlich geht es darum, die Schneckendrehzahl an die Düsenbewegungsgeschwindigkeit anzupassen. Eine synchronisierte Parametersteuerung ist der beste Weg, um eine konstante Extrusionsrate während des Druckprozesses sicherzustellen.
3. Gleichmäßige Materialzufuhr gewährleisten
Eine stabile Pelletzufuhr ist für eine kontinuierliche Extrusion unerlässlich. Unregelmäßige Pelletgröße, Feuchtigkeit, Verunreinigungen oder inkonsistente Zufuhr können die Materialversorgung unterbrechen und zu Schwankungen im Extrusionsfluss führen.
Um diese Probleme zu vermeiden:
Verwenden Sie saubere, einheitliche Kunststoffpellets.
Feuchteempfindliche Materialien gemäß den Empfehlungen des Herstellers trocknen.
Halten Sie das Zuführsystem frei von Verstopfungen.
Überprüfen Sie Trichter und Materialvorrat während langer Druckaufträge.
Ein zuverlässiges Beschickungssystem trägt dazu bei, dass der Extruder kontinuierlich mit Rohmaterial versorgt wird.
4. Extrusionsfluss an Druckgeschwindigkeit anpassen
Ein typisches Problem beim Pellet-3D-Druck ist die Abstimmung der Materialmenge, die erzeugt wird, mit der Bewegungsgeschwindigkeit des Druckkopfs.
Wenn der Fluss die benötigte Menge übersteigt, kommt es zu Überextrusion, was zu einer starken Materialüberschussbildung und einem ungleichmäßigen Endprodukt führt. Umgekehrt entstehen bei zu geringem Fluss Hohlräume zwischen den gedruckten Linien, und die Schichten verbinden sich nicht ausreichend.
Die gemeinsame Anpassung von Düsendurchmesser, Schichthöhe, Linienbreite, Schneckendrehzahl und Druckgeschwindigkeit führt zu optimalen Ergebnissen beim Pellet-3D-Druck.
Beim Drucken großer Teile auf einem 3D-Drucker , gilt als gute Regel, die Druckgeschwindigkeit möglichst konstant zu halten, um plötzliche Änderungen im Materialfluss zu vermeiden.
5. Das Extrusionssystem überwachen und kalibrieren
Regelmäßige Kalibrierung hilft, eine stabile Extrusionsleistung über die Zeit aufrechtzuerhalten. Vor Beginn eines umfangreichen Druckprojekts ist es sinnvoll, einen Extrusionstest durchzuführen und die tatsächliche Materialausgabe bei verschiedenen Schneckendrehzahlen zu messen.
Die Bediener sollten außerdem wichtige Parameter überwachen, darunter:
Extrusionstemperatur und Temperaturstabilität
Schnecken-Drehzahl
Materialausgabemenge
Motorauslastung und Extrusionsdruck, sofern verfügbar
Düsenzustand und Konsistenz des Materialflusses
Durch Aufzeichnung und Vergleich dieser Parameter können Bediener potenzielle Probleme frühzeitig erkennen und die Druckeinstellungen genauer anpassen.
Fazit
Die Optimierung des Extrusionsflusses ist entscheidend, um zuverlässige Ergebnisse beim Pellet-3D-Druck zu erzielen. Temperaturregelung, Schneckendrehzahl, Materialzufuhr, Druckgeschwindigkeit sowie regelmäßige Kalibrierung spielen alle eine wichtige Rolle im Extrusionsprozess.
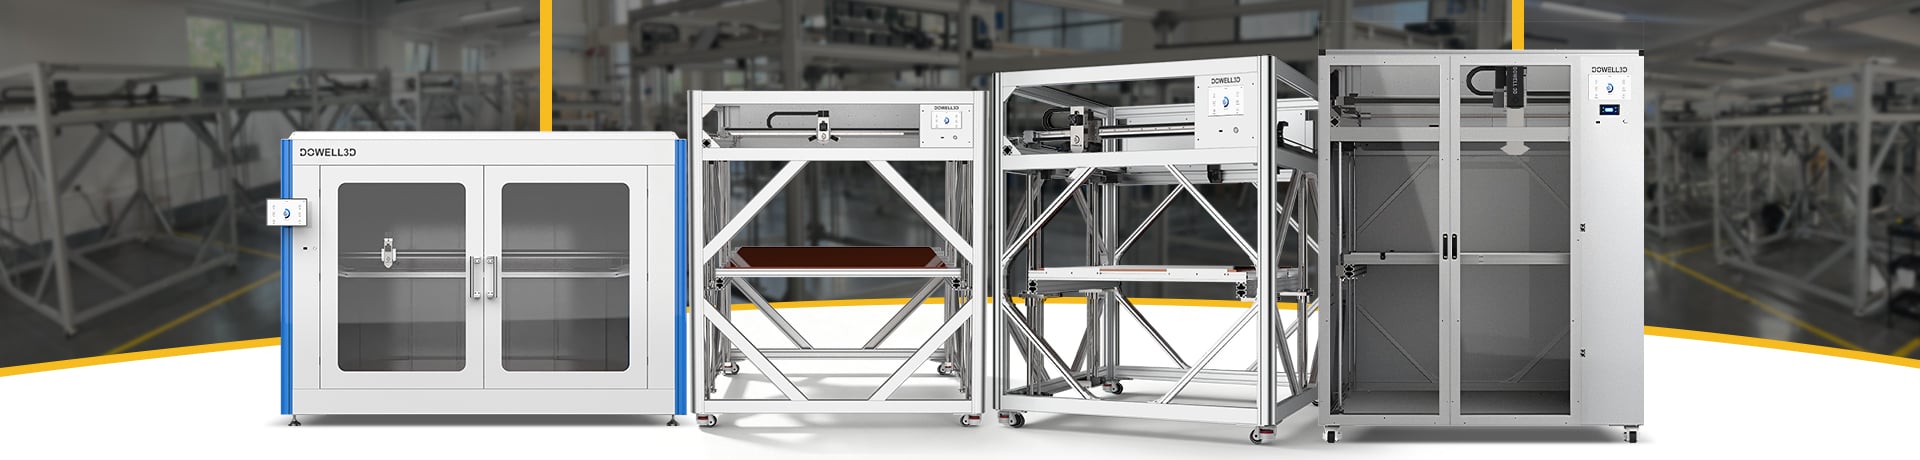
Für Hersteller, die industrielle FGF-3D-Drucker , ein gut durchdachtes Pellet-Extrusionssystem kann die Materialausnutzung verbessern, die Produktionseffizienz steigern und den Druck großer und komplexer Teile unterstützen.
Das Ziel besteht nicht einfach darin, eine höhere Extrusionsrate zu erreichen, sondern darin, während des gesamten Druckprozesses einen stabilen und gleichmäßigen Materialfluss aufrechtzuerhalten.