 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
3Dプリント時の造形向き:強度、サポート材、表面品質
荷重が層面内に作用する場合が好ましく、層の境界を直交して引っ張る荷重が望ましくありません。これが3Dプリントにおける造形向きの出発点ですが、他の2つの基準は通常、この考えと矛盾します。
部品の造形ベッド上での配置は、以下の3つの基準によって決まります:部品が受ける荷重、仕上げ面としてきれいな状態で造形される必要がある面、およびオーバーハング(下方に突出する形状)の有無。ほとんどの部品では、これら3つの要件は互いに異なる方向を向いており、採用できる造形向きは1つだけです。これらの要件をどの順序で優先するかが、最終的な造形向きを決定します。
すべての造形向き選択には、その背後にある優先順位があります
印刷向きの決定は検索ではなく順位付けの問題です。すべての回転角度を試すと数時間かかり、結局何も決まりません。積層順序を固定すれば、数分で決まります。
ここでは積層順序が固定されています。まず「荷重方向」が最優先です。なぜなら、その後に続くどの要素も、すでに作用している荷重下で弱くなった層間界面を修復できないからです。次に「清浄面(加工面)」が優先されます。これは、面はサンドペーパーで仕上げ直せても、荷重伝達経路は後から変更できないためです。最後に「オーバーハング数」が評価されます。サポート材は追加の作業を要しますが、強度には影響しないためです。
A3Dプリンター すべての部品を同一の積層方向で配置するため、順位付けは図面でのみ設定できます。
まず荷重方向を固定する
FDM部品における層間界面は最も弱い面であり、可能な限り形状に応じて荷重は層面内に収める必要があります。積層方向に対して90度の方向に荷重がかかる場合、それは層面内に作用します。一方、層境界をまっすぐ横切る方向に引張荷重がかかる状態は、避けるべきケースです。
3Dプリントにおける部品の配置方向は、このラインから始まります。ブラケットをその長手方向に引っ張る場合は、長手方向が造形ベッド面内になるように配置します。部品に曲げ荷重がかかる場合は、引張・圧縮を受ける面を同様にベッド面内に配置します。
このルールは、層間接着強度を確保するためのものです。誤った方向で配置された部品は、試験用バーでは良好な層間接着を示しても、実際の荷重が加わった際に最初の段階で破損する可能性があります。これは、試験バーが水平に配置されていたのに対し、実際の部品は垂直に配置されていたためです。
FDM方式による印刷強度を向上させるには、以下の点を検討してください。
層間結合部にかかる応力を低減するよう、荷重を受ける部位の配置を工夫します。
薄肉構造部を、層間に沿って容易に剥離・亀裂が生じやすい方向に配置しないようにします。
部品の配置方向を決定する前に、実際に使用される環境や条件を十分に考慮します。
全体的な強度向上のため、適切な外壁厚および充填率(インフィル)を設定します。
産業用途では、自動車部品、機械部品、治具など、機能性を重視する製品を3Dプリントする際に、最適な造形方向を選定することが特に重要です。
次に、表面品質を検討します
最適な3Dプリント方向を決定するうえで、表面品質もまた重要な検討要素です。
造形時の位置によって、出力されたモデルの各面の表面仕上げが異なります。
例えば:
上面: 適切なトップ層数および造形設定を用いて造形した場合、比較的滑らかな仕上げになります。
垂直面: 通常、規則的なレイヤーラインが現れます。
傾斜面: 特に緩やかな曲面では、階段状(ステアステップ)の段差が目立つことがあります。
対応可能な表面: サポートを除去した後に、表面に粗さが残ることがあります。
まず最初に、どの面を「接触面」とするかを明確にしてください。他の部品と密着させる必要がある接触面は、造形ベッド上または垂直の壁面上に配置し、サポートの下には置かないでください。また、外観が重要な「見える面」は、サポートが触れない位置に配置してください。
大型の装飾モデル、自動車用プロトタイプ、ディスプレイ用製品などでは、表面品質がサンドペーパー処理や研磨などの後工程作業量にも影響します。
3Dプリントにおけるサポートの削減
サポート構造は、下地となる材料なしでは安定して造形できない張り出し部分を支えるために使用されます。ただし、過剰なサポートはフィラメント消費量や造形時間、および後処理の手間を増加させます。
サポート材を削減する効果的な方法の一つは、造形前のモデルの向きを調整することです。
例えば、いくつかの下向きの特徴を持つモデルを垂直に配置すると、大量のサポート材が必要になる場合があります。モデルを回転させることで、これらの特徴をサポートなしで印刷しやすくできることがあります。
実践的なヒントを以下に示します:
適切な平らな面をビルドプレートに直接配置します。
モデルの向きを調整して、大きな未サポート領域を減らします。
目立つ部分や仕上げ面には、不要なサポートを避けます。
印刷を開始する前に、スライサーのサポート予視機能で確認してください。
多くのFDMプリンターでは、約45度のオーバーハングであればサポートなしで印刷できますが、実際の印刷結果は使用材料、冷却性能、レイヤー高さ、印刷速度などによって左右されます。
サポート構造を減らすことで、材料費の削減や大規模3Dプリントの効率化が図れます。
3つのルールが矛盾する場合
基準間で実際の部品の大部分について意見が分かれ、衝突ルールは簡潔です。機能部品は強度方向を優先します。外観部品は表面方向を優先します。サポート材は同点の場合の決着をつけるものであり、論争に「勝つ」ものではありません。
荷重を支えながらも外観面を露出させる部品は、判断が難しいケースです。この場合、まず荷重対応を優先し、隠れた面に痕跡(マーキング)が残ることを容認します。両方の面が外観面として見える場合で、かつ荷重が軽微なときは、表面品質を最優先します。
2つの方向が荷重を同等に支えられる場合、サポート材の使用数が少ない方が選ばれます。なぜなら、サポート材は接触するすべての面に痕跡を残すからです。
まとめ
適切な3Dプリント時の造形方向を選択することは、印刷品質向上に向けた単純ながら極めて重要なステップです。これは部品の強度だけでなく、サポート材の使用量、表面品質、生産効率にも影響を与えます。
産業用FDM方式の3Dプリントでは、大型部品の製造や長時間の連続造形作業を行う際に、これらの要素の重要性がさらに高まります。
荷重方向を考慮し、不要なサポートを減らし、重要な表面を保護することで、ユーザーは印刷品質を向上させるとともに、材料および機械稼働時間の使用効率も高めることができます。
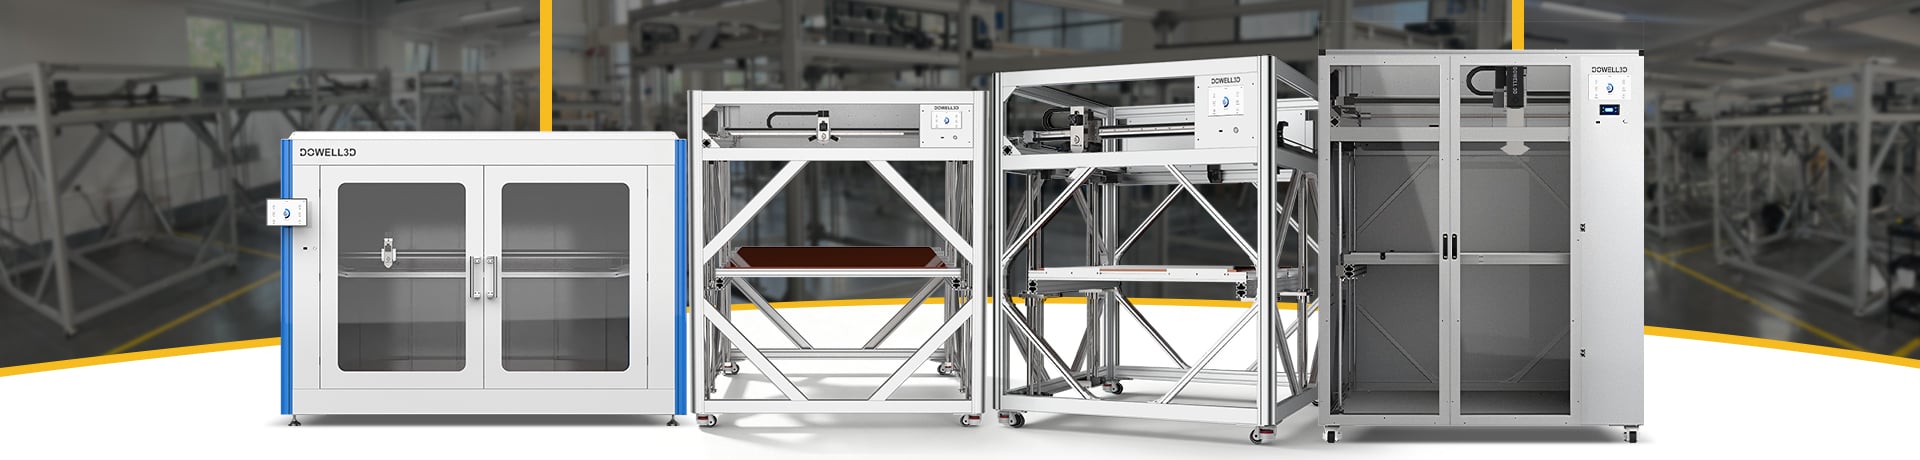
オーストリア DOWELL3D 当社は、厳しい製造要件やクリエイティブな用途向けに設計された産業用大規模3Dプリンティングソリューションに注力しています。適切な印刷設定とモデルの配置により、大規模3Dプリンティングはより信頼性・効率性を高めることができます。