 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
大型フォーマット3Dプリント:反りを防ぐ方法
反り上がりは、 大判3Dプリントにおいて最も厄介な問題の一つです 。印刷開始後数時間は完璧に見えるものの、その後、角がビルドプレートから持ち上がってくることがあります。大型のプロトタイプ、金型、あるいは機能部品では、わずかな変形でも適合性、寸法精度、製造時間に影響を及ぼします。
ただし、温度設定、ベッド接着性、印刷条件を少し調整するだけで、実際には大きな改善が期待できます。
なぜ大判3Dプリントで反り上がりが起きるのか?
反り上がりは、成形物が冷却過程で不均一に収縮することによって生じます。各層の材料が収縮する際に内部応力が発生し、その結果、成形物の端がビルドプラットフォームから持ち上がってしまうのです。
この問題は、大型で平らな部品を造形する場合、あるいはABSなどの冷却時に収縮率が高い材料を使用する場合に特に顕著です。産業用レベルの3Dプリンティングでは、数時間かけて完了する造形作業が失敗した場合、材料の無駄にとどまらず、機械稼働時間や人件費の損失も発生します。
大型フォーマットの3Dプリントで反りを防ぐ5つの方法
1.造形ベッドを清潔に保ち、水平を確認する
清潔なベッド表面と適切なノズル高さにより、最初の層がベッドに確実に密着します。大型の造形を始める前に、ベッド上のゴミ、ほこり、残留材などをすべて除去してください。また、ベッドのキャリブレーションを確認し、ベッドとノズルの間隔が最適であることを確かめます。
これらの対策を講じても密着性が不十分な場合は、使用する材料に応じて、適切な接着剤をベッドに塗布できます。
2.印刷中の温度を安定させる
周囲温度およびプリンターの温度変化は、できるだけ小さく保つ必要があります。大きな熱変化は印刷時の応力を増大させる可能性があります。加熱ベッドは下層を温かく保ち、エンクロージャーは気流や温度変動を抑えるのに有効です。
ABSなどの材料では、安定した周囲温度が特に重要です。各種パラメーターは自由に調整できますが、メーカー推奨の印刷温度および該当材料の指定使用温度範囲に従うことをおすすめします。
3. 冷却と最初の層の設定を最適化する
最初の数層で過剰な冷却を行うと、エッジが持ち上がる原因になります。冷却ファンの風量、最初の層の印刷速度、ベッド温度は、使用材料に応じて調整してください。最初の層の印刷速度を落とすことで、全体の印刷時間を無駄に延ばさずに、接着性を向上させることができます。
デスクトップ向け3Dプリンターのパラメーター設定を、大型フォーマットのプリンターにそのまま適用することはできません。大型機器では熱分布が異なり、温度勾配(サーマルグラデーション)に差が生じるためです。
4.ブラムの使用と部品設計の最適化
ブラムを追加すると、モデルとビルドプレートとの接触面積が増えるため、モデルの端や角が持ち上がる(ウォーリングする)のを防ぐのに有効です。また、広くて平らな底面を持つ部品の場合、フィレットや滑らかな形状への変更を導入することで、応力集中を軽減できます。
設計上許容される場合は、部品の配置方向を調整したり、大きすぎるモデルを複数のセクションに分割したりすることも検討してください。
5.大型部品向けに設計されたプリンターを選ぶ
正しい設定を適用しても部品のウォーリングが続く場合、原因は装置の温度安定性、ビルドプラットフォームの均一性、あるいは全体的な機械的性能にある可能性があります。
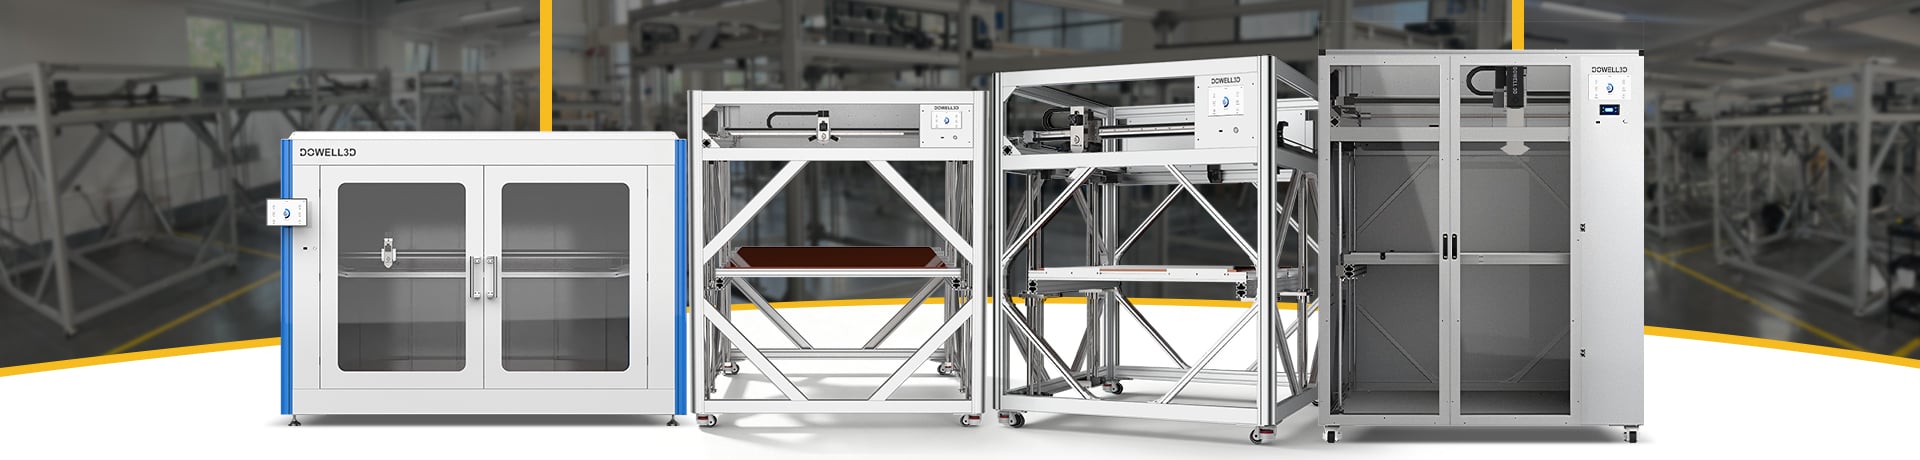
適切な 大型3Dプリンター 十分な造形ボリューム、信頼性の高い押出システム、安定した動作環境を備える必要があります。再現性を重視する製造企業にとって、高精度3Dプリンターは、単に大型部品を造形できるというだけでなく、寸法精度を一貫して確保することも求められます。
まとめ
反りを防ぐには、収縮の制御、最初の層の密着性向上、印刷条件の安定化が重要です。複数のパラメーターを一度に変更する前に、まず造形プレートと温度設定を見直しましょう。
自社で頻繁に大型プロトタイプや金型、産業用部品を製造している場合、適切な 工業用3Dプリンター を選定することで、大規模生産をより予測可能なものにできます。 DOWELL3D は、製造現場向けの大形3Dプリンティングソリューションを提供しており、お客様の部品サイズや生産要件に合った機器選びを支援します。
大型造形を計画していますか? 次の3Dプリンターを選ぶ前に、部品の寸法、フィラメントの必要量、および精度目標を確認してください。