 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
加熱ベッドの用途とは? 最初の層と長い部品
加熱ベッドの用途を尋ねると、多くの人は「造形物がくっつくためだ」と答えます。これは間違っているというよりは、不完全な回答です。この認識のギャップが、さまざまな混乱した判断を生んでいます。たとえば、実際には使わない温度範囲を仕様として指定する購入者や、プロセス上の問題をベッドプレートのせいにするオペレーターなどです。A 3Dプリンター 加熱ベッドは、常温のマシンにはできないことを1つ行います。それは、造形物の底面を室温ではなく、ユーザーが選んだ温度に保つことです。
熱が造形物を押し付けるという誤解
よく知られた説明はこうです。「ベッドプレートが温かいため、最初の層がしっかり密着し、その後の造形工程でも造形物が剥がれずに持ちこたえる」——この説明の各文は事実ですが、人々がそこから導き出す結論こそが、問題の根源なのです。
熱は確かに最初の層を固定するのに役立ちますが、その一方で、制約も生じます。温められたフィラメントは下面に容易に密着するため、この効果は即座に現れ、まるで「グリップ」しているかのような感触を与えます。ただし、加熱されたベッドが変化させているのは、表面の状態ではなく、界面におけるポリマーの状態です。つまり、温かいベッドは、根本的な問題を解決せずに、一時的に第一層の不具合を隠してしまうことがあります。すなわち、温かい表面に広がったフィラメントは、たとえその表面がそもそも適切に準備されていなかったとしても、きちんと接着したように見えてしまうのです。
熱が実際に及ぼす作用とは
熱がまず実現するのは、フィラメントとベッドとの完全な接触です。温められた表面にフィラメントを押し付けると、その全幅にわたって均一に密着させることができます。この密着こそが、個々のフィラメントが並ぶだけの状態ではなく、あたかも一体成型された基盤を構築することを可能にするのです。標準のベッドは100°Cまで加熱され、オプションの加熱ベッドでは150°Cまで達することが可能です。これにより、単に表面に「置かれる」だけではなく、確実に「保持される」ことが可能なポリマーの種類が広がります。 工業用3Dプリンター build a base that behaves like one piece rather than a row of touching filaments. The standard plate reaches 100 °C, and an optional heated bed can be specified to reach 150 °C, which widens the list of polymers that can be held in that condition instead of merely touched down.
ベースの拘束が緩む点が、冷たいベッドと温かいベッドとで最も大きく異なる部分です。ポリマーは溶融状態から離れる際に収縮しますが、冷たいベッド上ではベース層が早期に硬化し、その上方の層はまだ動き続けている状態になります。ベッド温度を所定の値に保つことで、最下層の柔軟性がより長く維持され、成形中の部品内部でベース層と上層との間に「引っ張り合い」が生じにくくなります。大型部品では、小型部品と比べてベッド温度の影響が大きくなります。これは、ベース層の上に存在するポリマーの質量が、この「引っ張り合い」の原因となるためです。
さらに、もう一つの効果があります。これは比較的ゆっくりとした時間スケールで作用します。6 mm厚の温度制御された強化ガラス製ベッドは、成形物の直下に位置する熱源であり、成形物底部の収縮速度を上部と比較して穏やかに調整します。このガラス板の質量こそが、同一機械上で長尺の成形物と短尺の成形物とで挙動が異なる理由です。また、オプションの60 °C保温 enclosure(成形室内環境制御装置)を用いると、成形物周囲の空気環境も変化します。
信念がもはや役立たなくなる地点
加熱式ビルドプレートは、接着を助ける装置として説明されることがありますが、それは物語の半分にすぎず、長時間印刷に役立つのはその半分ではありません。熱は表面を清掃したり、平滑化したりするものではありません。幾何学的に不正確なプレートは、たとえ100°Cに加熱されても依然として不正確です。また、前回の造形で残った残留物が付着したままのプレートは、加熱してもその状態のままです。加熱ベッドの本来の目的は熱的効果にあり、それ以外の課題は、装置の他の部分で解決しなければなりません。
取り扱いが、この誤解が通用しなくなるもう一つの場面です。温かいプレートから取り外された成形品は、底部がその後も柔らかいままです。それをそのまま治具に持ち上げると、機械がそもそも印刷しなかった形状誤差が生じてしまいます。
なぜ「長い部品」こそが真の試練なのか
40分かかる造形では、プレートは造形開始時に一度だけその役割を果たします。しかし、2日間かかる造形では、プレートは常に働き続け、増大していくポリマーの質量の下で、単に「反応を引き起こす」のではなく、「一定の状態を維持する」ことを求められる表面で機能しなければなりません。
それが2つ目のリスクです。長時間の造形では、ベッドプレートがその温度状態を失う時間が生まれます。厚いプレートでは暖まり方が徐々に進み、安定する前に造形を始めると、表面の温度がまだ変化している状態で造形が開始されます。オペレーターが最初の層を確認したときには、見た目は正常な1層に見えますが、実際には数百分の層を積み重ねた後に静かに不整合が現れ、想定していた温度と一致しないベースが出来上がってしまいます。長時間の造形では温めたベッドを数分ではなく数時間維持する必要があります。そのため、ベッドプレートを所定の温度まで加熱した後、十分に温度が安定して表面の温度変化が止まった時点で造形を開始してください。表示器の数字が目標値に達したタイミングではありません。ベッドの加熱時間は、単なる待機時間ではなく、造形プロセスにおける明確な工程の一つです。
推測せずに数値を選ぶ
温度は装置の特性ではなく、目の前のポリマーとその形状の特性です。また、温度は特定の一点ではなく、ある範囲内に存在します。この範囲は、装置に装着されるすべてのベッドサイズ——1,000 mm角から1,600 mm幅、さらには1,800 mm×2,400 mmまで——に対応できる必要があります。より高温の設定では、より大きなベッド上でより多くのポリマーに影響を与えることになります。
ポリマーが温まったときにどう振る舞うかという点から考え始めます。ベッド温度における最初の層の設定は、界面に十分な可動性を与え、フィラメントが自重で変形するほど柔らかくならないようにすることです。ポリマーの推奨温度よりも高い温度でベッドを加熱すると、成形品の底面が端部でたわみ、剥離時にレバーを使って無理に外す必要が生じます。逆に温度が低すぎると、別の問題が発生し、それは後になって現れます。つまり、底面がそもそも十分に接着されなかった状態です。
単一の変数を調整し、表示画面ではなくベッド(造形台)そのものに注目してください。造形が終了した際のベッドの挙動、および試験造形を切断して確認した際の最初の層の状態を観察します。上部のポリマーが硬化しているにもかかわらず、ベッド自体が依然として所定の仕様内に収まっている場合、温度設定は正しく機能しています。
実際に使用するポリマーに対応するベッド温度範囲が、ほとんどの造形ジョブで用いられます。決して到達しない高い上限温度は、単なる仕様であって、実用上の能力ではありません。造形開始前に確認すべきタイミングが2つあります。1つは、ベッドプレートが設定温度に達するまでの時間、もう1つは、設定温度から冷却されるまでの時間です。なぜなら、造形物の取り出し前にベッドを冷却する時間が、シフト終了時に部品を安全に取り扱えるかどうかを左右することが多いからです。
購入前に確認すべきポイント
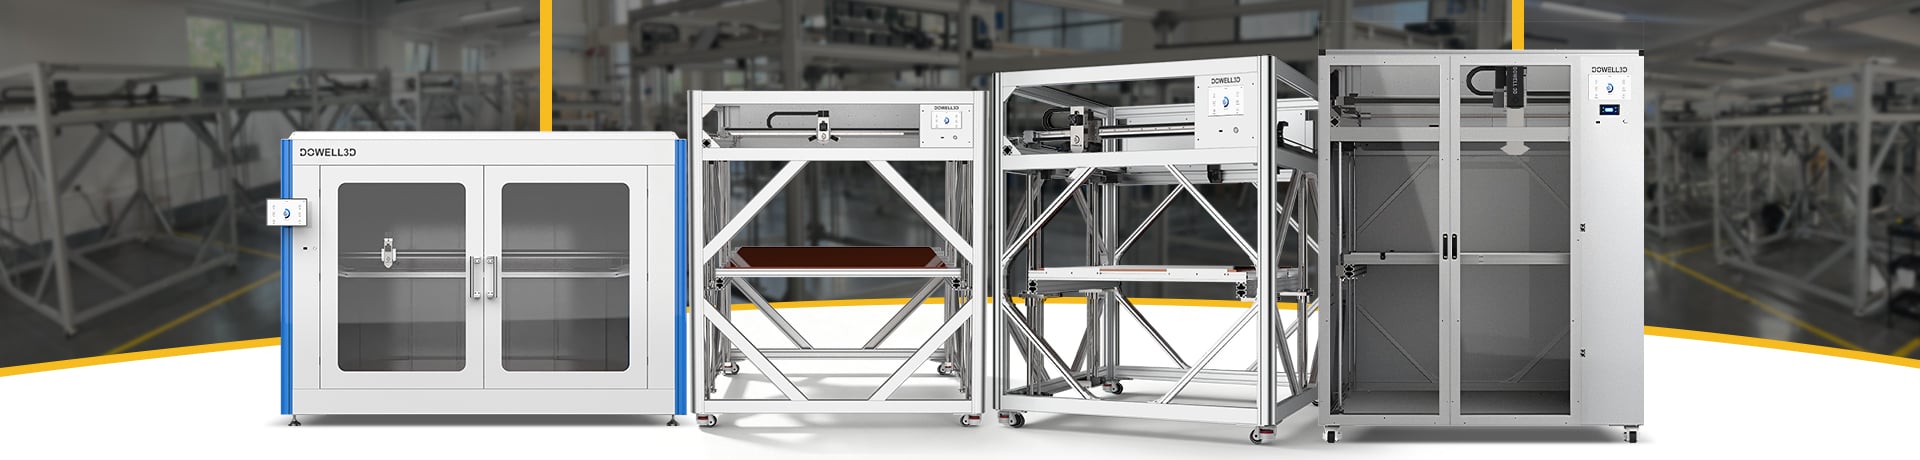
ベッドプレートの標準およびオプションとしての作動温度範囲を確認してください。また、プレートの材質と厚さも確認しましょう。厚みのあるプレートは温度変化への応答が遅い一方で、温度をより安定して維持できます。これは、 大型フォーマット3Dプリンター において有用です。さらに、常温から設定温度に達するまでの時間を確認し、装置がその状態を画面上で明示的に表示するかも確認してください。
より難しい問いは、造形時間が長い場合に何が起こるかです。 高精度3Dプリンター 作業のために数時間にわたって稼働する装置が購入され、その数時間にわたるベッドの挙動こそが、単なる第一層のデモンストレーションでは明らかにならない点です。答えが「数値+時間」であるなら、ベッドは設計通りに機能しています。答えが「ベッドが熱くなる」であるなら、それは単に仕様として記載されたにすぎません。
まとめ
加熱ベッドは接着補助装置でもなければ、表面処理が不十分な状態を補うためのものでもありません。これは造形物の直下で温度を制御する機構であり、以下の3つの目的を果たします:第一層が実際に基盤と密着することを可能にする、上層がまだ変形可能な状態にある間に基部が硬化しないようにする、そして長時間の造形において底部の温度変化を緩和する。それ以上の効果(例:造形物の剥離防止や寸法精度向上など)は、ベッドの性能ではなく、使用する表面材、造形物の形状、あるいは造形プロセスそのものに起因します。樹脂の種類に応じて適切な温度を設定し、十分な時間で温度を安定させましょう。残りの役割は、この装置が本来担うべきものです。