 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
Impressio 3D in Forma Magna: Quomodo Deformacionem Praevenire
Deformatio est unum ex gravissimis problematibus in stampa 3D magni formati . Impressio fortasse videtur perfecta per primas horas, deinde anguli eius incipiunt a tabula constructionis sublevari. In magna prototypo, matrice, aut parte functionali, etiam parva deformatio potest affectare aptationem, praecisionem, et tempus productionis.
Bona nuntia? Pauci adustus temperaturae, adhaesionis basium, et parametrorum impressionis realem differentiam facere possunt.
Quae Causant Deformationem Magnarum Impressionum 3D?
Deformatio accidit cum pars impressa inaequaliter contrahitur dum refrigescit. Cum materia in singulis stratis contrahitur, tensiones internae oriuntur, quae causare possunt ut orae impressionis a basi constructionis sublevantur.
Hoc problema maxime apparet in magnis, planis componentibus aut cum materiis quae multum contrahuntur dum refrigerantur, ut ABS. In industriali 3D impressione, defectus impressionis quae pluribus horis perficitur non solum materiam perdit, sed etiam tempus machinae et pretium laboris.
Quinque modi ad evitandum torquendum in magnis 3D impressionibus
1. Plateam aedificationis mundam et aequatam serva
Superficies mundus et altitudo bene reglata dyspensae ad primam stratum materiae bene adhaerendum ad basim impressionis conducunt. Antequam magnam impressionem incipias, omne sordidum, pulverem, aut residuum materiae ab basi amove. Praeterea, calibratio basis impressionis inspicitur ut distantia inter basim et dyspensam optima sit.
Si adhaesio post has actiones adhuc infirma est, adhesivum idoneum ad basim impressionis applicare potes, secundum materiam quam uteris.
2. Temperaturam impressionis stabilem serva
Mutationes in temperaturis ambientis et impressoris debent esse tam parvae quam possibiles, quia mutationes thermicae maiores ad strepitus impressoris addere possunt. Lectus calefactus adiuvat ut strata inferiora calida manent, dum clausura fluctuationes temperaturarum et currentes aëris minuit.
Pro materialibus ut ABS, temperaturae ambientis stabiles praesertim importantes sunt. Licet varia parametra adiustare possis, tamen recommendatur ut temperaturae impressoris a fabricante suggestae et intervallo temperaturarum operativarum pro materiali specificato sequaris.
3. Refrigerationem et regulas primae stratae optime constituere
Refrigeratio nimia in primis stratis causare potest ut orae sublevantur. Ventilatorem refrigerationis, velocitatem primae stratae, et temperaturam lecti ad materiale adiusta. Primam stratum lentius impresse facere adhaesionem meliorat sine ut totus processus imprimitur inutilliter prolongetur.
Parameter settings for desktop-grade 3D printers cannot be directly applied to large-format printers, as the heat distribution in large-scale equipment differs, resulting in variations in thermal gradients (temperature gradients).
4. Use a Brim and Optimize Part Design
Adding a brim increases the contact area between the model and the build plate, which helps prevent the edges and corners of the model from lifting (warping). For parts with large, flat bases, incorporating fillets or rounded transitions can also help reduce stress concentrations.
When the design allows it, consider adjusting part orientation or splitting an oversized model into sections.
5. Choose a Printer Built for Large Parts
If parts continue to warp despite correct settings, the issue may lie in the machine’s temperature stability, the uniformity of the build platform, or its overall mechanical performance.
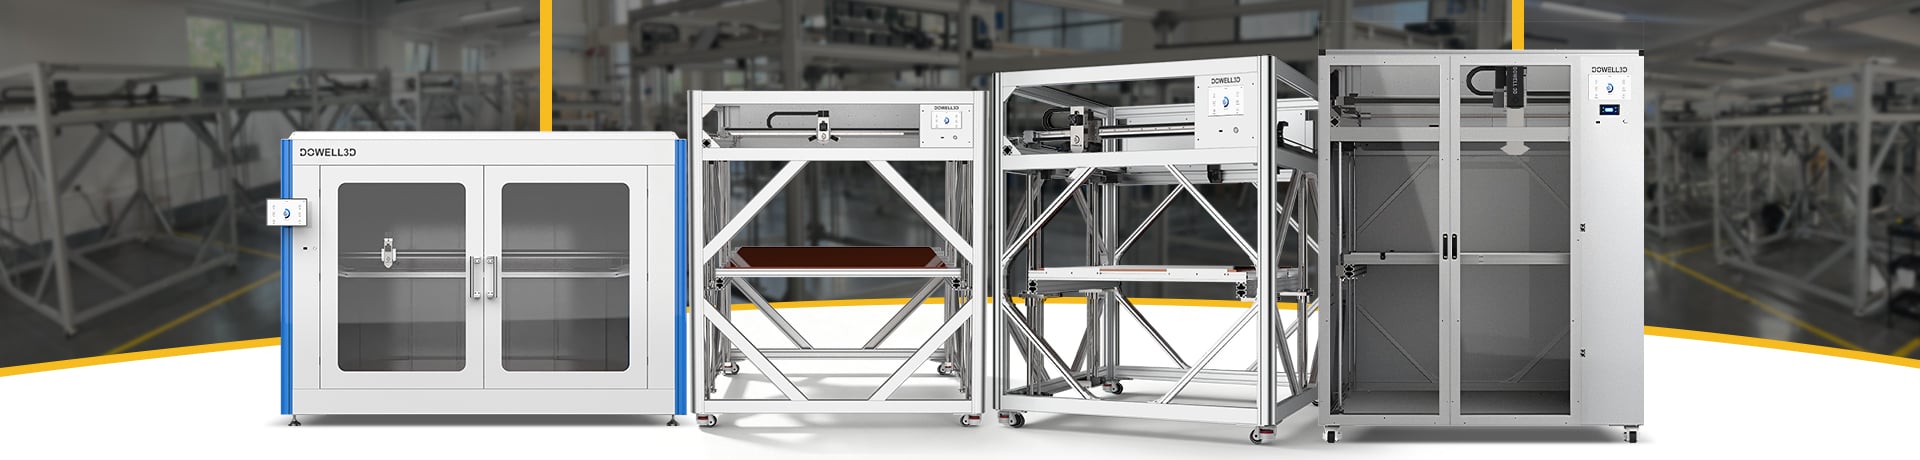
Idoneum imprimens tridimensionalis magni formati debet offere amplum volumen constructionis, systema extrusionis fidibilem, et ambientes operationis stabiles. Pro enterprise fabricantibus quae resultata repetibilia praecellunt, impressor 3D altam praecisionem habens debet etiam certam accuratiam dimensionalem assicurare—ultra simplicem facultatem magnorum objectorum imprimendorum.
Conclusio
Praevenire contractionem (warping) est de regimine contrahendi, adiuvando adhaesionem primae stratae, et servando conditiones impressionis stabiles. Incipe ab area constructionis (build plate) et regulis temperaturarum antequam plures parametri simul mutentur.
Si negotium tuum regulariter producit prototypa magna, formae, aut componentia industrialia, optima electio industria imprimatur 3D potest productionem magnae scalae praedictiorem reddere. DOWELL3D [Brand Name] praebet solutiones impressionis 3D formati magni pro applicationibus fabricandi, adiuvans negotia invenire instrumenta apta ad magnitudinem partium et ad necessitates productionis.
Paras magnam impressionem? Recense partium dimensiones, requisita filamentorum, et metas accuratiarum antequam proximum impressorem 3D eligas.