 EN
 AR
 BG
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 SV
 TL
 ID
 SR
 SK
 UK
 VI
 ET
 HU
 TH
 TR
 MS
 GA
 BE
 HY
 KA
 LO
 LA
 MN
 NE
 SO
 MY
 KK
 UZ
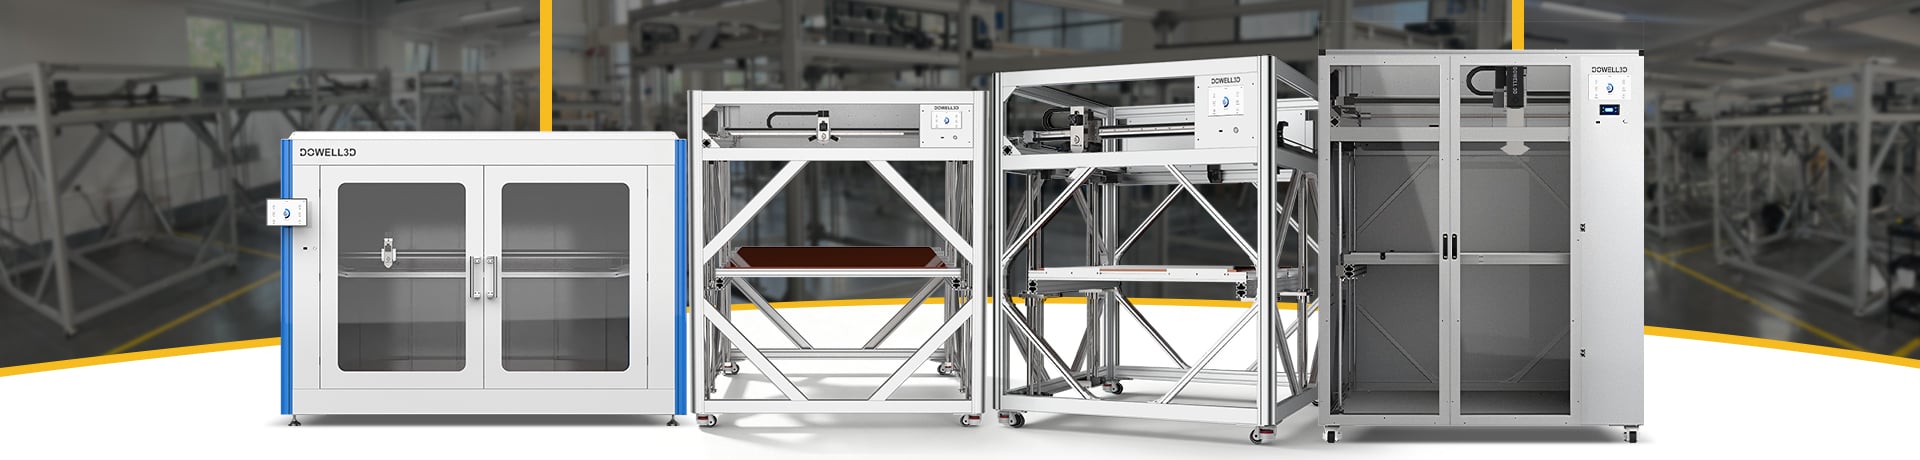
Impressio 3D per Pellet: Quomodo Fluxum Extrusionis Optimizare
Impressio 3D pelletarum fit in crescentem popularem solutionem pro magnis fabricandis per stratos addendos materiae per impressionem 3D. Contra impressionem 3D ordinarium, quae filamentis fundatur, impressores extrusionis granulorum utuntur granulis plasticis ut materia, quae maioris flexibilitatis materiae praebet, minuit pretia materiae, et quantitas extrusionis multo maior est.
Tamen, ut materiam continue extrudere possis, debes curare ut bonam qualitatem impressionis obtineas. Variatio in distributione materiae causare potest stratos altitudinis inaequalis esse, aspectum superficiei deterioris, adhaesionem inter stratos debilem, et dimensiones improprias.
Nunc, quomodo fabricator certus esse potest ut fluxus materiae constans ex impressione 3D granulorum obtineatur? Hae sunt quinque principales res de quibus scire debet.
1. Temperaturam extrusionis rectam constituere
Temperatura est unum ex principalibus factoribus quae perfomantiam extrusionis granulorum afficiunt. Si temperatura nimis parva est, granula plastica forsan non plene liquefiunt, quod causat resistentiam extrusionis nimiam et fluxum materiae inconstans. Ex alia parte, calor nimius materiam degradare potest et qualitatem partis finalis afficere.
Diversae materiae diversas temperaturas tractationis postulant. PLA, ABS, PETG, et aliae plasticae technicae secundum suas proprias proprietates materiales tractandae sunt.
Ad meliores effectus, utare intervallo temperaturarum recommendato ut puncto initio et fac lentas mutationes secundum veram perfomantiam extrusionis.
2. Velocitatem Vitis Optimiza
In pellet impressor 3d Vitis aut extrusor regulat velocitatem qua granula plastica transmittuntur, liquefiunt, et per orificium impelluntur.
Velocitas surculi parva significat forsan materiam productam esse minus quam velocitas impressionis postulat. Si autem surculus movetur celeriter, materia fortasse non habet tempus satis ut penitus liquefiat, quod potest ad extrusionem inaequalem vel ad pressionem nimiam ducere.
Aequilibrium rectum invenire est animus huius artis. Omnia ad velocitatem surculi comparandam cum velocitate motus orificii reducuntur. Gestio parametrorum synchrona optima ratio erit ut fluxus extrusionis in toto processu impressionis constans maneat.
3. Materiam alimentari constanter
Alimentatio granulorum stabilis necessaria est ad extrusionem continuam. Magnitudinis granulorum inaequalitas, umor, contaminatio, aut alimentatio inconstans materiam interrumpere possunt et fluxum extrusionis variare.
Ut ista vitentur:
Granula plastica mundana et uniformia utare.
Dry moisture-sensitive materials according to the manufacturer's recommendations.
Sistere alimentarium a conglutinationibus libera tene.
Durante longis impressionibus, testare foveam et suppeditationem materiae.
Un systema de alimentation fidabile adjuta a garantir que le extrusor riceve un supplicio constante de materias prime.
4. Adaptar le fluxo de extrusion al velocitate de impression
Un problema typical que occurre con le impression 3D de pellet es ajustar quantitate de material que es produsite contra le velocitate de movemento del capite de impression.
Quando le fluxo excede le quantitate necessari, succede un super-extrusion, resultante in un excesso grande de material e un producto finite non lisu. D'altra parte, si le fluxo es troppo parve, allora apparera vacuos inter le lineas impresses e le stratos non se ligara bene.
Le adjustment del dimension del bocca, altor del strato, latore del linea, velocitate del tornillo e velocitate de impression insimul producera le melior resultatos pro le impression 3D de pellet.
Quando on imprime partes grande sur un printer 3D , un bon regula es mantener le velocitate de impression rationalemente constante pro evitar cambios abrupte in le fluxo de material.
5. Supervisar e calibrar le systema de extrusion
Calibratio regularis adiuvat ut performantia extrusionis stabilis maneat per tempus. Antequam magnum opus imprimendi incipitur, utile est testum extrusionis facere et effluvium materiae reale ad diversas velocitates cocleae metiri.
Operatoribus etiam observare oportet parametra principalia, inter quae:
Temperaturam extrusionis et stabilitatem temperaturae
Velocitas Rotationis Helicis
Velocitatem effluvii materiae
Onus motoris et pressionem extrusionis, ubi disponibilis
Conditionem dysi et constantiam fluxus materiae
Per haec parametra annotanda et comparanda, operatoribus licet problemata potestialia prudenter agnoscere et parametra impressionis accuratius adaptare.
Conclusio
Optimizatio fluxus extrusionis essentialis est ad effectus fideles in impressione 3D granulorum adipiscendos. Controlus temperaturae, velocitas cocleae, alimentatio materiae, velocitas impressionis, et calibratio regularis omnia partes magni momenti in processu extrusionis agunt.
Pro fabricantibus utentibus industrialia impressora FGF 3D , un systema bene disignatus de extrusione de pelletis potest meliorare utilisationem materiae, augere efficacitatem productionis, et supportare impressionem partium magnarum et complexarum.
Finis non est simpliciter adipisci altiorem ratem extrusionis, sed manere fluxum materiae stabilem et constantem per totum processum impressionis.